ভাষা
একটি সিএনসি স্প্রিং কয়েলিং মেশিন একটি স্প্রিং প্রস্তুতকারকের জন্য একক সবচেয়ে গুরুত্বপূর্ণ বিনিয়োগ যা প্রতিযোগিতামূলক থাকতে চায়। যান্ত্রিক কয়েলিং মেশিনের বিপরীতে যা ক্যাম এবং লিমিট সুইচের উপর নির্ভর করে, একটি সিএনসি স্প্রিং কয়েলিং মেশিন তারের ফিড, কয়েলিং পয়েন্টের অবস্থান, পিচ মুভমেন্ট এবং সিঙ্ক্রোনাইজড সার্ভো অক্ষের মাধ্যমে কাটিং অ্যাকশন নিয়ন্ত্রণ করে। ফলাফল হল পুনরাবৃত্তিযোগ্য কয়েল জ্যামিতি, দ্রুত সেটআপ পরিবর্তন এবং অনেক কম স্ক্র্যাপ হার। যদি আপনার উৎপাদন পরিকল্পনায় কম্প্রেশন স্প্রিংস, এক্সটেনশন স্প্রিংস বা টর্শন স্প্রিংস থাকে যার সহনশীলতা 0.05 মিলিমিটারের চেয়ে বেশি, তাহলে একটি আধুনিক CNC কয়েলিং মেশিন ঐচ্ছিক নয়; এটা বেসলাইন. এই নির্দেশিকাটি ব্যাখ্যা করে যে এই মেশিনগুলি কীভাবে কাজ করে, অক্ষ সংখ্যাগুলি আসলে কী বোঝায়, আপনার কোন বৈশিষ্ট্যগুলি তুলনা করা উচিত এবং কীভাবে একটি মেশিনকে আপনার প্রকৃত উত্পাদনের অবস্থার সাথে মেলে।
কাজের নীতিটি পাঁচটি পর্যায়ে বিভক্ত: তারের সোজা করা, তারের খাওয়ানো, কয়েলিং, পিচ নিয়ন্ত্রণ এবং কাটা। তারটি একটি স্পুল বা একটি চালিত তারের ফিডিং র্যাক থেকে টানা হয়, সোজা করা রোলারের একটি সেটের মধ্য দিয়ে যায় যা কাস্ট এবং বক্রতা অপসারণ করে এবং তারপর ফিড রোলারগুলিতে প্রবেশ করে। ফিড রোলারগুলি একটি কয়েলিং পয়েন্টের বিরুদ্ধে বা একটি ম্যান্ড্রেলের চারপাশে তারটিকে ধাক্কা দেয়। তারের অগ্রগতির সাথে সাথে স্প্রিংয়ের বাইরের ব্যাস কয়েলিং পয়েন্টের অবস্থান দ্বারা নির্ধারিত হয়। একটি সার্ভো-চালিত পিচ টুলটি তারের পাথে লম্বভাবে সরে যায় এবং সংলগ্ন কয়েলের মধ্যে ফাঁক তৈরি করে। কয়েলের প্রোগ্রামকৃত সংখ্যায় পৌঁছে গেলে, একটি কাটিং ব্লেড স্প্রিংকে ইনকামিং তার থেকে আলাদা করে এবং নিয়ন্ত্রণ ব্যবস্থা অবিলম্বে পরবর্তী চক্র শুরু করে।
CNC সংস্করণটিকে যান্ত্রিক মেশিন থেকে মৌলিকভাবে আলাদা করে তোলে তা হল প্রতিটি গঠনের পরামিতি একটি প্রোগ্রামযোগ্য সংখ্যাসূচক মান। একটি যান্ত্রিক কয়লারে, আপনি ম্যানুয়ালি একটি লকনাট আলগা করে এবং একটি ক্যাম সরানোর মাধ্যমে বাইরের ব্যাস পরিবর্তন করেন। একটি CNC মেশিনে, আপনি কন্ট্রোল স্ক্রিনে বাইরের ব্যাস প্রবেশ করুন এবং সার্ভো অক্ষ স্বয়ংক্রিয়ভাবে অবস্থান করে। স্প্রিং মেশিনারি ইন্ডাস্ট্রিতে প্রকাশিত উৎপাদন তথ্য অনুসারে, এই শিফটটি একটি সাধারণ কম্প্রেশন স্প্রিং-এর সেটআপ সময়কে একটি যান্ত্রিক মেশিনে প্রায় 40 থেকে 60 মিনিট থেকে কমিয়ে একটি ভাল-প্রোগ্রাম করা CNC মডেলে প্রায় 5 থেকে 10 মিনিট করে। নীচের টেবিলটি দোকানের মেঝেতে সবচেয়ে গুরুত্বপূর্ণ বিষয়গুলির মধ্যে দুটি মেশিনের প্রকারের তুলনা করে।
| তুলনা আইটেম | মেকানিক্যাল কয়েলিং মেশিন | সিএনসি স্প্রিং কয়েলিং মেশিন |
|---|---|---|
| বসন্ত টাইপ প্রতি সেটআপ সময় | 30 থেকে 60 মিনিট | 5 থেকে 10 মিনিট |
| মাত্রিক পুনরাবৃত্তিযোগ্যতা | অপারেটরের দক্ষতার উপর নির্ভর করে | 0.01 থেকে 0.03 মিমি এর মধ্যে সামঞ্জস্যপূর্ণ |
| টুলিং পরিবর্তন | একাধিক ক্যাম এবং শারীরিক স্টপ | প্রোগ্রাম পরিবর্তন প্লাস কয়েক টুল অবস্থান |
| জটিল আকার উত্পাদন করার ক্ষমতা | খুবই সীমিত | হুক, পিগটেল এবং বাঁকগুলির মাল্টি-অক্ষ গঠন |
| ডেটা রেকর্ডিং এবং গুণমান ট্রেসিং | পাওয়া যায় না | কন্ট্রোল সিস্টেমের মধ্যে নির্মিত |
একটি CNC স্প্রিং কয়েলিং মেশিনে অক্ষের সংখ্যা নির্ধারণ করে যে একসাথে কতগুলি স্বাধীন আন্দোলন করা যেতে পারে। ক 3-অক্ষ মেশিন সাধারণত তারের ফিড, কয়েলিং পয়েন্ট বা প্রধান ক্যাম এবং পিচ নিয়ন্ত্রণ করে। এই কনফিগারেশনটি বেশিরভাগ স্ট্যান্ডার্ড কম্প্রেশন এবং এক্সটেনশন স্প্রিংসকে কভার করে। ক 5-অক্ষ মেশিন টুল অ্যাক্স যুক্ত করে যা আরও জটিল গঠনের ক্রিয়াকলাপগুলিকে অনুমতি দেয় যেমন পিগটেলের প্রান্ত বাঁকানো, পরিবর্তনশীল পিচ বিভাগ তৈরি করা এবং ঘনিষ্ঠ-সহনশীল টর্শন স্প্রিং পা তৈরি করা। ক 6-অক্ষ বা 7-অক্ষ মেশিন , যেমন TK-760 ক্লাস, আরও বেশি গঠনের স্বাধীনতা প্রদান করে এবং স্কেলের ভারী প্রান্তে তারের ব্যাস পরিচালনা করতে পারে।
উচ্চ-অক্ষের মেশিনগুলিও গুরুত্বপূর্ণ যখন আপনি একই মেশিনে বিভিন্ন বসন্ত পরিবার তৈরি করেন। উদাহরণস্বরূপ, স্বয়ংচালিত সাসপেনশন স্প্রিংস এবং ছোট নির্ভুলতা এক্সটেনশন স্প্রিংস উভয়ই তৈরিকারী একটি প্রস্তুতকারকের গঠনের জায়গাটি শারীরিকভাবে পুনর্নির্মাণ না করে বিভিন্ন টুলিং সেটআপ পরিচালনা করার জন্য অতিরিক্ত অক্ষের প্রয়োজন হয়। ব্যবহারিক নিয়মটি সহজ: আপনার পণ্যের মিশ্রণের চেয়ে বেশি অক্ষ কিনবেন না, কারণ প্রতিটি অতিরিক্ত অক্ষ খরচ এবং প্রোগ্রামিং জটিলতা যোগ করে। যাইহোক, যদি আপনার চাকরির দোকান থাকে যা বিভিন্ন ধরণের অর্ডার চালায়, একটি 5-অক্ষ বা উচ্চতর মেশিন ঘন ঘন টুল পরিবর্তনের বাধা এড়ায়।
 3.0 মিমি তারের জন্য TK-320B 3-অক্ষ CNC স্প্রিং কয়েলিং মেশিন এই 3-অক্ষ মেশিনটি স্বাধীন পিচ নিয়ন্ত্রণ, দ্বৈত-ভাষা ইন্টারফেস এবং ম্যানুয়াল নমুনা তৈরি সহ জনপ্রিয় 0.5-3.0 মিমি তারের পরিসীমা কভার করে, অতিরিক্ত অক্ষের উপর অতিরিক্ত খরচ না করে মধ্য-ক্ষমতা উৎপাদনের জন্য উপযুক্ত। পণ্য দেখুন →
ক্রেতারা প্রায়ই দাম এবং ব্র্যান্ডের উপর ফোকাস করে, কিন্তু প্রকৃত নির্বাচনের মানদণ্ড প্রযুক্তিগত। যে পাঁচটি স্পেসিফিকেশন নির্ধারণ করে যে একটি মেশিন আপনার উৎপাদনের সাথে মানানসই কিনা তা হল তারের ব্যাস পরিসীমা, সর্বাধিক স্প্রিং বাইরের ব্যাস, ফিডের গতি, অক্ষের সংখ্যা এবং নিয়ন্ত্রণ ব্যবস্থার ক্ষমতা। তারের ব্যাস পরিসীমা হল প্রথম ফিল্টার: 0.5 থেকে 3.0 মিমি তারের জন্য রেট করা একটি মেশিন অর্থনৈতিকভাবে 6 মিমি তারের স্প্রিং তৈরি করতে পারে না। বেশিরভাগ নির্মাতার লাইনআপের মডেল নম্বরগুলি ক্ষমতার একটি দ্রুত ইঙ্গিত দেয়। একটি TK-320 মডেল, উদাহরণস্বরূপ, 3.0 মিমি তারের ক্লাসের চারপাশে তৈরি করা হয়, যখন একটি TK-760 মডেল 6.0 থেকে 7.0 মিমি পরিসরে ভারী তারকে লক্ষ্য করে।
| স্পেসিফিকেশন | সাধারণ পরিসর | কেন এটা ব্যাপার |
|---|---|---|
| তারের ব্যাস | 0.3 মিমি পর্যন্ত 6.0 মিমি বা তার বেশি | আপনি কি সব বসন্ত আকার উত্পাদন করতে পারেন তা নির্ধারণ করে |
| সর্বাধিক বসন্ত বাইরের ব্যাস | মডেলের উপর নির্ভর করে 10 মিমি থেকে 80 মিমি | মেশিনের ভিতরে শারীরিক গঠনের স্থান সীমিত করে |
| ফিড গতি | 30 থেকে 120 মি/মিনিট | প্রতি শিফটে চক্রের সময় এবং আউটপুটকে সরাসরি প্রভাবিত করে |
| অক্ষের সংখ্যা | 3 থেকে 12 অক্ষ | জ্যামিতিক গঠনের স্বাধীনতা এবং নমনীয়তা সংজ্ঞায়িত করে |
| নিয়ন্ত্রণ সিস্টেমের ধরন | সার্ভো ড্রাইভার সহ শিল্প পিসি | প্রোগ্রামিং সহজ, মেমরি, এবং ডায়গনিস্টিক ক্ষমতা প্রভাবিত করে |
নিয়ন্ত্রণ ব্যবস্থা উপেক্ষা করবেন না. উচ্চ যান্ত্রিক নির্ভুলতা সহ একটি মেশিন কিন্তু একটি খারাপভাবে ডিজাইন করা নিয়ন্ত্রণ ইন্টারফেস আপনার প্রোগ্রামিং সময় ব্যয় করবে। একটি কন্ট্রোল সিস্টেম সন্ধান করুন যা গ্রাফিক স্প্রিং প্যারামিটার ইনপুট, প্রতিটি সার্ভো অক্ষের রিয়েল-টাইম পর্যবেক্ষণ, অনেক প্রোগ্রাম রেসিপি সংরক্ষণ এবং স্ট্যান্ডার্ড USB বা নেটওয়ার্ক ডেটা স্থানান্তর সমর্থন করে। এই বৈশিষ্ট্যগুলি পরিবর্তনের সময়কে সরাসরি কমিয়ে দেয় এবং একজন অপারেটরের জন্য চার থেকে ছয়টি মেশিনের তত্ত্বাবধান করাকে বাস্তবসম্মত করে তোলে।
 TK-335 3-অক্ষ CNC স্প্রিং কয়েলিং মেশিন সহজ নিয়ন্ত্রণ সহ TK-320B-এর মতো একই 3-অক্ষ কনফিগারেশন অফার করে কিন্তু দক্ষ প্রোগ্রামিংয়ের জন্য ডিজাইন করা হয়েছে, এই মডেলটি গ্রাফিক প্যারামিটার ইনপুট এবং মাল্টি-মেশিন তত্ত্বাবধানের মাধ্যমে দ্রুত পরিবর্তনগুলিকে সমর্থন করে, যা সরলীকৃত অপারেশন প্রয়োজন দোকানগুলির জন্য আদর্শ৷ পণ্য দেখুন →
একটি সিএনসি স্প্রিং কয়েলিং মেশিন একা কাজ করে না। ওয়্যার ফিডিং সিস্টেম হল ধারাবাহিকতার হৃদয়। যদি ওয়্যার ফিড পিছলে যায় বা কম্পিত হয়, তবে স্প্রিং পিচ এবং বাইরের ব্যাস একটি পুরোপুরি সুর করা মেশিনেও ওঠানামা করে। সিরিয়াস ম্যানুফ্যাকচারাররা রিইনফোর্সড ফিড রোলার, একটি ওয়্যার স্ট্রেইটনার এবং ঐচ্ছিকভাবে একটি চালিত তারের ফিডিং র্যাক সরবরাহ করে যা সক্রিয়ভাবে কম টেনশনে মেশিনে তারকে ফিড করে। একটি ওয়্যার ফিডিং র্যাক যেমন SLB-2800 টাইপ স্থায়িত্ব উন্নত করে বিশেষ করে যখন তারের ভারী কয়েল ব্যবহার করা হয়, কারণ এটি তারকে জট থেকে আটকায় এবং প্রধান ফিড রোলারের লোড কমায়।
কাটিং গুণমান ত্রুটির দ্বিতীয় সবচেয়ে সাধারণ উৎস। একটি সার্ভো শিয়ার ডিভাইস একটি যান্ত্রিক কাটিং ক্যামের চেয়ে ক্লিনার কাট এবং ভাল স্প্রিং এন্ড কোয়ালিটি দেয়, কারণ কাটিংয়ের গতি এবং সময় প্রোগ্রামযোগ্য। যে স্প্রিংগুলির জন্য বন্ধ এবং স্থল প্রান্তের প্রয়োজন হয়, কয়লারের আউটপুটকে অবশ্যই স্প্রিং গ্রাইন্ডারে মসৃণভাবে খাওয়াতে হবে; হুক সহ এক্সটেনশন স্প্রিংসের জন্য, আপনার গঠনের সরঞ্জাম এবং একটি তারের নমন ক্ষমতা প্রয়োজন যা 5-অক্ষ বা উচ্চতর কনফিগারেশনের সাথে আসে। প্রথমে সম্পূর্ণ প্রক্রিয়া লাইনের পরিকল্পনা করুন, তারপর এটির সাথে মেলে এমন কয়েলিং মেশিনটি বেছে নিন।
যথার্থতা সাধারণত দুটি উপায়ে উদ্ধৃত করা হয়: অবস্থানের রেজোলিউশন এবং পুনরাবৃত্তিযোগ্যতা। পজিশনিং রেজোলিউশন প্রতিটি সার্ভো অক্ষের ন্যূনতম প্রোগ্রামেবল মুভমেন্টকে বোঝায়, প্রায়শই আধুনিক চীনা এবং ইউরোপীয় মেশিনে 0.01 মিমি বা তার চেয়ে ভাল। পুনরাবৃত্তিযোগ্যতা বলতে বোঝায় কতটা ধারাবাহিকভাবে যন্ত্রটি অনেক চক্রের মধ্যে একই অবস্থানে ফিরে আসে। বসন্ত উত্পাদনের জন্য, পুনরাবৃত্তিযোগ্যতা হল আরও গুরুত্বপূর্ণ সংখ্যা কারণ বসন্তের স্পেসিফিকেশন যেমন মুক্ত দৈর্ঘ্য এবং বাইরের ব্যাস সরাসরি অক্ষ অবস্থান দ্বারা উত্পাদিত হয়। একটি ভালভাবে রক্ষণাবেক্ষণ করা CNC স্প্রিং কয়েলিং মেশিন 0.1 মিমি এর মধ্যে স্প্রিং মুক্ত দৈর্ঘ্য এবং 0.03 মিমি এর মধ্যে বাইরের ব্যাস একটি স্থিতিশীল উত্পাদন চালানোর সময় ধরে রাখতে পারে।
ব্যবহারিক অর্থ হল যে আপনি একটি উদ্ধৃতি অনুরোধ করার আগে আপনার সহনশীলতার প্রয়োজনীয়তাগুলিকে সংজ্ঞায়িত করা উচিত। যদি আপনার স্প্রিংগুলি স্বয়ংচালিত আসন বা মেডিকেল ডিভাইসের জন্য হয়, তাহলে সহনশীলতা শ্রেণী আরও শক্ত হয় এবং মেশিনের আরও কঠোর ফ্রেম, আরও ভাল গাইড রেল এবং উচ্চ-গ্রেড সার্ভো মোটর প্রয়োজন। যদি আপনার স্প্রিংগুলি সাধারণ হার্ডওয়্যারের জন্য হয় তবে একটি স্ট্যান্ডার্ড 3-অক্ষ মেশিন সম্ভবত যথেষ্ট। অনেক সরবরাহকারীকে নিশ্চিত করতে বলা যে তাদের মেশিন একটি পরীক্ষার বসন্তে প্রয়োজনীয় সহনশীলতা ধরে রাখতে পারে ঝুঁকি দূর করার সর্বোত্তম উপায়, এবং যে কোনও নির্ভরযোগ্য প্রস্তুতকারক একটি নমুনা পরীক্ষার আদেশ গ্রহণ করবে।
একটি সিএনসি স্প্রিং কয়েলিং মেশিনের সাথে একটি পুরানো যান্ত্রিক কয়লার প্রতিস্থাপনের জন্য ব্যবসায়িক ক্ষেত্রে সাধারণত তিনটি সংখ্যার উপর ভিত্তি করে: চক্রের সময়, স্ক্র্যাপের হার এবং শ্রম খরচ। একটি CNC মেশিন উচ্চ ফিড গতিতে চলতে পারে কারণ সার্ভো কন্ট্রোল ওয়্যার মুভ স্থিতিশীল রাখে, বিশেষ করে যখন ছোট কম্প্রেশন স্প্রিং গঠন করে। একই স্প্রিং ডিজাইনে একটি যান্ত্রিক মেশিনের তুলনায় সাধারণ চক্রের সময়গুলি 15 থেকে 30 শতাংশ কমে যায় এবং ডাইমেনশন ড্রিফট থেকে স্ক্র্যাপ কার্যত বাদ দেওয়া হয়।
শ্রম সঞ্চয় মাল্টি-মেশিন অপারেশন এবং দ্রুত পরিবর্তন থেকে আসে। চারটি যান্ত্রিক মেশিন চালানো একজন উৎপাদন ব্যবস্থাপকের বেশিরভাগ শিফটের জন্য প্রতি মেশিনে একজন অপারেটর প্রয়োজন। একই অপারেটর পাঁচ বা ছয়টি সিএনসি মেশিন পরিচালনা করতে পারে, কারণ প্রোগ্রামিং পরিবর্তনগুলি কন্ট্রোল প্যানেলে করা হয় এবং পর্যবেক্ষণ খুব কমই অবিচ্ছিন্ন হয়। টুলিং খরচ হ্রাস যোগ করুন, যেহেতু CNC মেশিনের জন্য কম ফিজিক্যাল ক্যামের প্রয়োজন হয় এবং একটি ছোট থেকে মাঝারি স্প্রিং কারখানার জন্য পেব্যাক সময়কাল সাধারণত 18 থেকে 30 মাসের মধ্যে হয়। মেশিনের উত্পাদনশীলতার একটি বিশদ দোকান-তলা তুলনা আমাদের CNC বনাম ঐতিহ্যগত বসন্ত উত্পাদন পদ্ধতির অপারেশনাল মূল্যায়নে উপস্থিত হয়। কোম্পানির খবর পাতা , যা প্রকৃত উৎপাদন উদাহরণ নথিভুক্ত করে।
সিএনসি স্প্রিং কয়েলিং মেশিনগুলি নির্ভরযোগ্য, তবে তাদের নির্ভুলতা কয়েকটি রক্ষণাবেক্ষণ শৃঙ্খলার উপর নির্ভর করে। গুরুত্বপূর্ণ চেকপয়েন্টগুলি হল ফিড রোলার, গাইড রেল, লুব্রিকেশন সিস্টেম, সার্ভো মোটর এবং বৈদ্যুতিক ক্যাবিনেট। ফিড রোলারগুলি সময়ের সাথে পরিধান করে এবং প্রতি মাসে সমতল দাগ এবং খাঁজ পরিধানের জন্য পরিদর্শন করা উচিত। অক্ষ অবস্থান নির্ভুলতা বজায় রাখার জন্য গাইড রেলের পরিষ্কার তৈলাক্তকরণ প্রয়োজন। কন্ট্রোল সিস্টেম নিয়মিত ব্যাক আপ করা উচিত যাতে প্রোগ্রাম রেসিপি এবং ক্রমাঙ্কন পরামিতি হারিয়ে না যায়।
এই পদক্ষেপগুলি এড়িয়ে গেলে মেশিনটি অবিলম্বে ভেঙে যায় না, তবে এটি ধীরে ধীরে মাত্রিক স্থিতিশীলতাকে নষ্ট করে দেয়। সিএনসি কয়লারে সবচেয়ে সাধারণ ক্ষেত্র মেরামতের সমস্যা, যেমন অসামঞ্জস্যপূর্ণ পিচ বা ওঠানামা করা বাইরের ব্যাস, প্রায়শই ইলেকট্রনিক কন্ট্রোল সিস্টেমের পরিবর্তে জীর্ণ ফিড রোলার বা একটি আলগা গাইড রেলে সনাক্ত করা হয়। ভাল রক্ষণাবেক্ষণ তাই আউটপুট মানের একটি সরাসরি বিনিয়োগ.
সিএনসি স্প্রিং কয়েলিং মেশিনগুলি স্প্রিং ব্যবহার করে এমন প্রায় প্রতিটি ইঞ্জিনিয়ারড পণ্য খাওয়ায়। ভলিউম অনুসারে তিনটি বৃহত্তম অ্যাপ্লিকেশন ব্লক হল স্বয়ংচালিত এবং গতিশীলতা উপাদান, বৈদ্যুতিক প্রকৌশল এবং চিকিৎসা ডিভাইস। স্বয়ংচালিত সেক্টরে, সাসপেনশন স্প্রিংস, ভালভ স্প্রিংস, ব্রেক রিটার্ন স্প্রিংস এবং সিট স্প্রিংসগুলি খুব বড় ব্যাচে উত্পাদিত হয়, যা CNC কয়েলারের পরিবর্তনের গতি এবং বহু-অক্ষ ক্ষমতাকে বিশেষভাবে মূল্যবান করে তোলে। গতিশীলতা এবং স্বয়ংচালিত অ্যাপ্লিকেশন সেগমেন্ট টাইট ট্রেসেবিলিটিও দাবি করে, এবং CNC মেশিনগুলি প্রতি ব্যাচে উত্পাদন পরামিতিগুলি লগ করতে পারে, যা গুণমানের ডকুমেন্টেশন সমর্থন করে। বৈদ্যুতিক প্রকৌশল অ্যাপ্লিকেশনগুলির জন্য সুইচ, সংযোগকারী এবং রিলেগুলির জন্য ছোট নির্ভুল স্প্রিংস প্রয়োজন, যেখানে তারের ব্যাস সাধারণত 1.0 মিমি এর নিচে এবং পরিষ্কার কাটা অপরিহার্য।
মেডিক্যাল ডিভাইস স্প্রিংস আরও নির্ভুলভাবে এগিয়ে যায়, প্রায়শই বুর-মুক্ত প্রান্ত এবং সঠিক যান্ত্রিক বৈশিষ্ট্যের দাবি করে। এই অ্যাপ্লিকেশনগুলিতে, একটি 5-অক্ষ বা 6/7-অক্ষ মেশিন সেকেন্ডারি ক্রিয়াকলাপ ছাড়াই জটিল প্রান্তের হুক তৈরি করার জন্য প্রয়োজনীয় সরঞ্জাম আন্দোলন দেয়। মহাকাশ এবং টেলিযোগাযোগ খাতে একই ধরনের প্রয়োজনীয়তা রয়েছে তবে ছোট ব্যাচের আকার এবং আরও বহিরাগত তারের উপকরণ রয়েছে। কিভাবে বসন্ত যন্ত্রপাতি যানবাহন উৎপাদন লাইন পরিবেশন করে তার বিশদ বিবরণের জন্য, এর জন্য আমাদের অ্যাপ্লিকেশন ওভারভিউ দেখুন গতিশীলতা এবং স্বয়ংচালিত শিল্প . ভারী তারের ক্ষমতা সম্পন্ন একটি মেশিন, যেমন TK-760 6/7-অক্ষ কয়লার, শিল্প সরঞ্জাম সরবরাহকারীদের বিস্তৃত ব্যাসের স্প্রেডকে কভার করে।
 TK-760 6/7-ভারী তারের জন্য Axis CNC স্প্রিং কয়েলিং মেশিন 6 বা 7টি অক্ষ 6.0-7.0 মিমি তারে আচ্ছাদিত, এই যন্ত্রটি জটিল প্রান্তের হুক এবং বিভিন্ন কাটের ধরন পরিচালনা করে, যা চিকিৎসা, মহাকাশ, এবং শিল্প স্প্রিংগুলির জন্য অপরিহার্য করে তোলে যার জন্য নির্ভুলতা এবং বহুমুখিতা প্রয়োজন। পণ্য দেখুন →
এমনকি একটি ভাল সিএনসি স্প্রিং কয়েলিং মেশিনের সাথেও, মেশিন, টুলিং বা তারের অবস্থার পরিবর্তন হলে গুণমানের সমস্যা দেখা দিতে পারে। তাদের সমাধান করার জন্য একটি পদ্ধতিগত চেক অর্ডার প্রয়োজন: প্রথমে তারের গুণমান যাচাই করুন, তারপর যান্ত্রিক সেটআপ পরিদর্শন করুন এবং অবশেষে প্রোগ্রামের পরামিতিগুলি পর্যালোচনা করুন। নীচের সারণীটি সর্বাধিক ঘন ঘন রিপোর্ট করা সমস্যা এবং পরিষেবা প্রকৌশলীদের দ্বারা ব্যবহৃত মানক সংশোধনমূলক পদ্ধতির তালিকা করে।
| খুঁত | সবচেয়ে সম্ভাবনাময় কারণ | সংশোধনমূলক ব্যবস্থা |
|---|---|---|
| বাইরের ব্যাস খুব বড় বা খুব ছোট | কয়েলিং পয়েন্ট জীর্ণ বা ভুলভাবে সাজানো | কয়েলিং পয়েন্ট পুনরায় ইনস্টল করুন এবং একটি পরীক্ষা বসন্তে ব্যাস নিশ্চিত করুন |
| বসন্ত বরাবর পিচ পরিবর্তিত হয় | ফিড রোলার স্লিপ বা পিচ টুল পরিধান | ফিড রোলারগুলি প্রতিস্থাপন করুন, পিচ টুল যোগাযোগ পৃষ্ঠ পরীক্ষা করুন |
| ঘন ঘন তার ভেঙে যায় | ভুল স্ট্রেইটনার সেটিং বা উপাদান কঠোরতা | স্ট্রেইটনার চাপ হ্রাস করুন, তারের প্রসার্য শক্তি নিশ্চিত করুন |
| কাটা প্রান্ত বাঁকানো বা ছিঁড়ে গেছে | কাটিং ব্লেড নিস্তেজ বা শিয়ার টাইমিং ভুল | ধারালো বা ফলক প্রতিস্থাপন, শিয়ার অক্ষ সময় সামঞ্জস্য |
| সেটআপের পর প্রথম টুকরা সহ্যের বাইরে | ওয়্যার স্প্রিংব্যাকের জন্য প্রোগ্রাম অপ্টিমাইজ করা হয়নি | নিয়ন্ত্রণ ব্যবস্থায় ক্ষতিপূরণ মান সামঞ্জস্য করুন |
মূল পার্থক্য হল কিভাবে গতি উৎপন্ন এবং নিয়ন্ত্রিত হয়। একটি যান্ত্রিক মেশিন ক্যাম, গিয়ার এবং লিমিট সুইচ ব্যবহার করে, তাই স্প্রিং ডিজাইন পরিবর্তন করার অর্থ হল শারীরিক ক্যাম এবং স্টপ পরিবর্তন করা। একটি সিএনসি মেশিন প্রতিটি অক্ষের জন্য সার্ভো মোটর ব্যবহার করে এবং প্রতিটি গতি সাংখ্যিক প্রোগ্রাম মান দ্বারা সংজ্ঞায়িত করা হয়। এটি সহজ পরিবর্তন, উচ্চতর পুনরাবৃত্তিযোগ্যতা এবং জটিল স্প্রিং ফর্ম তৈরি করার ক্ষমতা দেয় যা একটি যান্ত্রিক মেশিন করতে পারে না।
ফ্ল্যাট বন্ধ প্রান্ত এবং কোন বিশেষ পিগটেল বাঁক সহ সোজা কম্প্রেশন স্প্রিংসের জন্য, একটি 3-অক্ষ মেশিন অর্থনৈতিক পছন্দ। 5টি অক্ষ বেছে নিন যদি আপনি নির্ভুল প্রান্তের হুক, পরিবর্তনশীল কয়েল ব্যবধান, বা আরও জটিল কাট-এন্ড-ফর্ম সিকোয়েন্স সহ স্প্রিংস তৈরি করতে চান। পণ্যের মিশ্রণটি প্রশস্ত হলে 6 থেকে 7 অক্ষ বেছে নিন এবং আপনি ভারী তারের উপর সর্বাধিক টুল পজিশনিং নমনীয়তা চান।
মেশিনটি তারের যা কিছু কয়েল করা যায় এবং উপলব্ধ টুলিং দিয়ে কাটা যায় তা প্রক্রিয়া করতে পারে। সাধারণ উপকরণের মধ্যে রয়েছে তেল-টেম্পারড স্প্রিং স্টিল, শক্ত টানা কার্বন স্টিলের তার, স্টেইনলেস স্টিলের তার, ফসফর ব্রোঞ্জ, বেরিলিয়াম কপার এবং মিউজিক তার। প্রধান সীমা হল মেশিনের তারের ব্যাস পরিসীমা এবং উপাদানের কঠোরতা। কিছু উচ্চ-শক্তির খাদ তারের একটি যুক্তিসঙ্গত হাতিয়ার জীবন অর্জনের জন্য কার্বাইড ফিড রোলার এবং টুলিং প্রয়োজন।
একই তারের ব্যাস এবং অনুরূপ টুলিং পজিশন ব্যবহার করে এমন একটি ডিজাইনের জন্য, পরিবর্তনটি শুধুমাত্র সংরক্ষিত প্রোগ্রাম লোড করা এবং দুই বা তিনটি টুলের অবস্থান নির্ধারণের বিষয়; এটি 5 থেকে 15 মিনিট সময় নেয়। যদি তারের ব্যাস পরিবর্তন হয় বা ভিন্ন টুলিংয়ের প্রয়োজন হয়, মেশিন অ্যাক্সেসের উপর নির্ভর করে 20 থেকে 40 মিনিটের অনুমতি দিন। এটি এখনও একটি যান্ত্রিক মেশিনের তুলনায় উল্লেখযোগ্যভাবে দ্রুত যেখানে নতুন ক্যামগুলি মাউন্ট এবং সারিবদ্ধ করতে হবে।
হ্যাঁ, সঠিক টুলিং সেট এবং পর্যাপ্ত অক্ষ সহ। কম্প্রেশন স্প্রিংস এর জন্য একটি কয়েলিং পয়েন্ট, সেন্টার পিন বা আর্বার এবং পিচ টুল প্রয়োজন। এক্সটেনশন স্প্রিংসগুলির শেষের হুকগুলি তৈরি করার জন্য অতিরিক্ত সরঞ্জামগুলির প্রয়োজন, এই কারণেই একটি 5-অক্ষের মেশিন সাধারণত সুপারিশ করা হয়। সোজা পা সহ টর্শন স্প্রিংস লেগ-নমন সরঞ্জাম প্রয়োজন। একটি একক 5-অক্ষ বা 6/7-অক্ষ মেশিন তিনটি বসন্ত পরিবারকে কভার করতে পারে যদি তারের ব্যাস পরিসীমা আপনার অংশগুলির সাথে মেলে।
ফিড রোলারগুলিকে পরিষ্কার রাখুন এবং সঠিকভাবে চাপ দিন, নিশ্চিত করুন যে তারের স্ট্রেইটনারটি প্রকৃত তারের ব্যাসের জন্য সেট করা হয়েছে এবং তারকে অসমভাবে টানতে না দেওয়ার জন্য একটি সঠিকভাবে টানযুক্ত তারের ফিডিং র্যাক ব্যবহার করুন। এছাড়াও পর্যায়ক্রমে ফিড রোলার খাঁজ পরীক্ষা করুন; একটি জীর্ণ খাঁজ কার্যকর ফিড ব্যাস পরিবর্তন করে এবং দৈর্ঘ্য ত্রুটি ঘটায়। প্রোগ্রাম করা দৈর্ঘ্যের বিপরীতে প্রতিটি শিফটের প্রথম অংশ পর্যবেক্ষণ করা স্ক্র্যাপ হওয়ার আগে ড্রিফ্ট ক্যাচ করে।
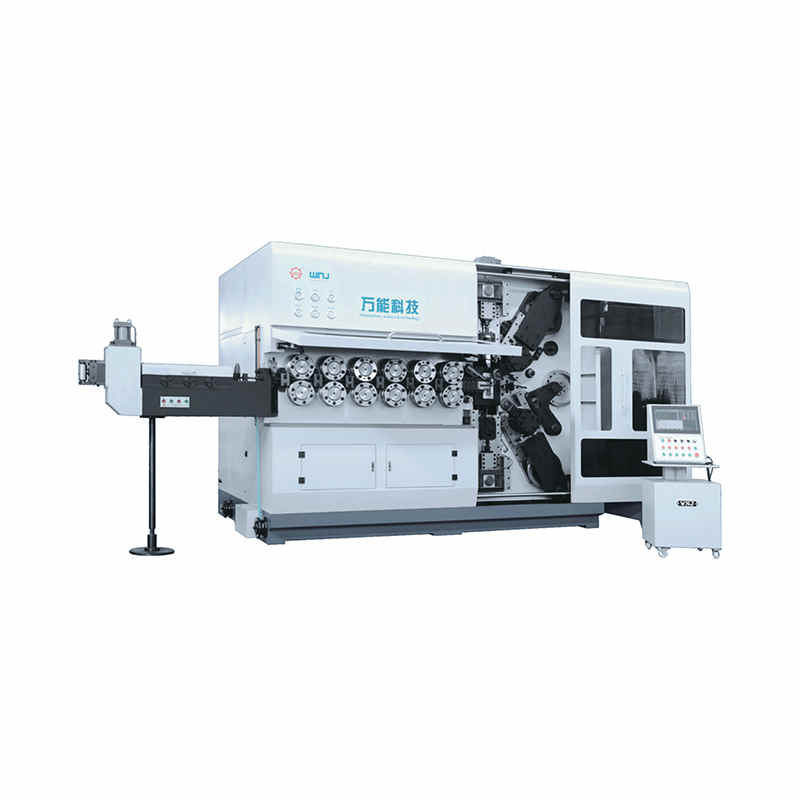
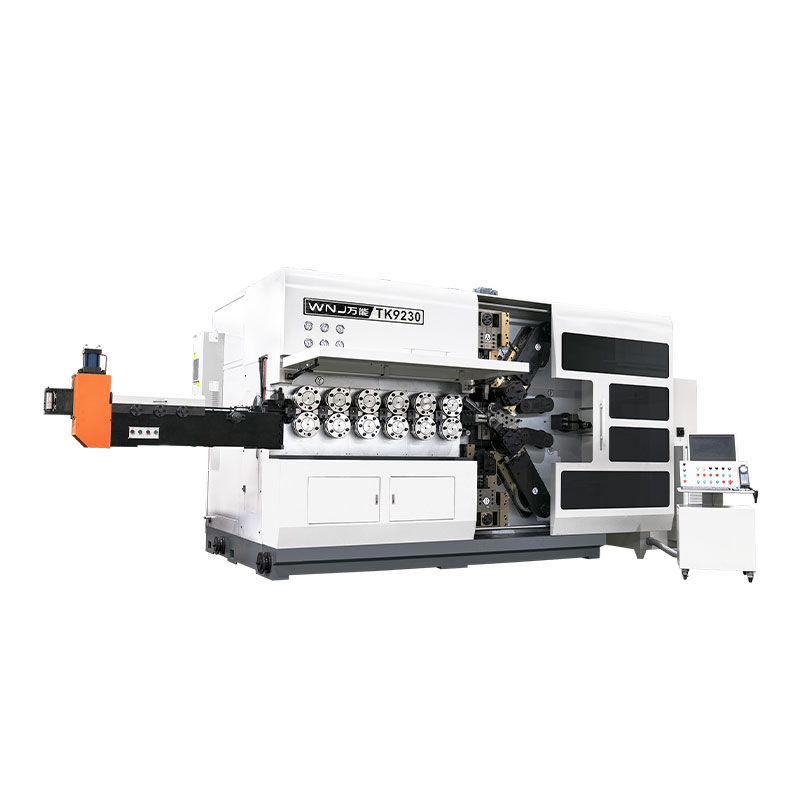
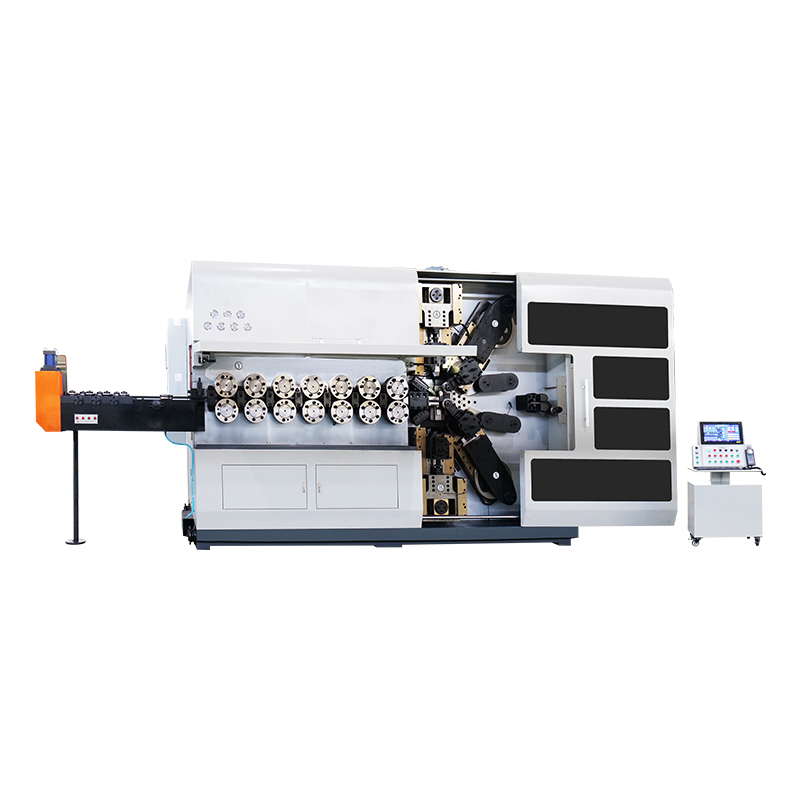
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন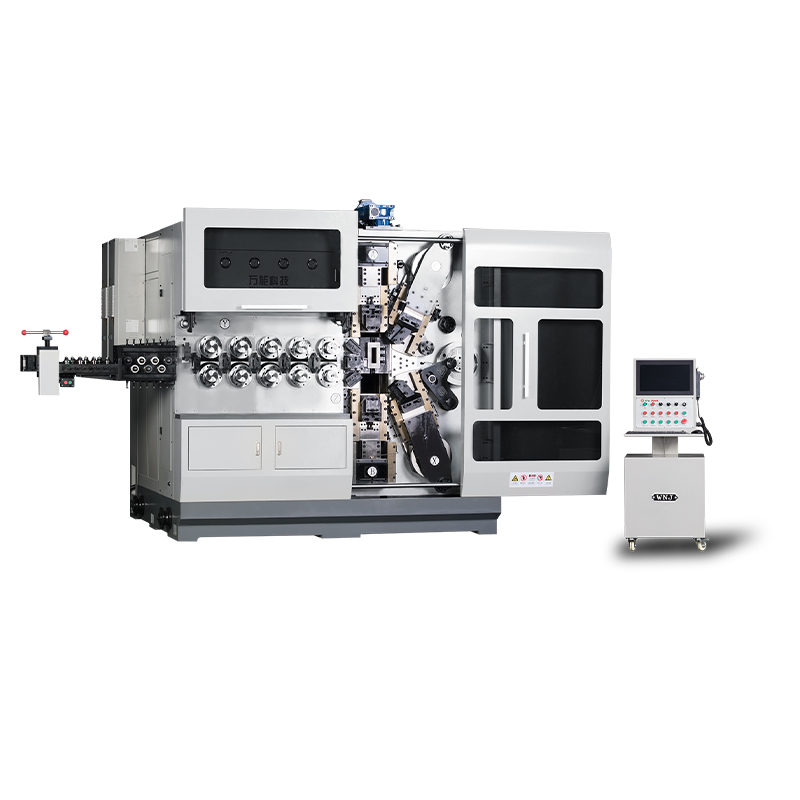
12120 টাকা TK-12120 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন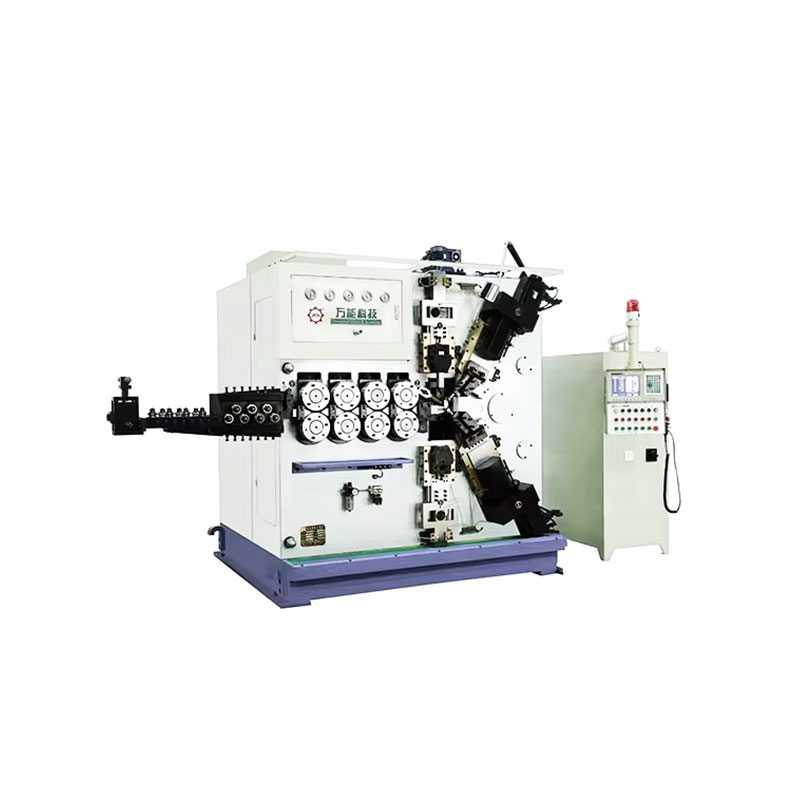
TK-6160 TK-6160 CNC স্প্রিং রোলিং মেশিন ...
বিস্তারিত দেখুন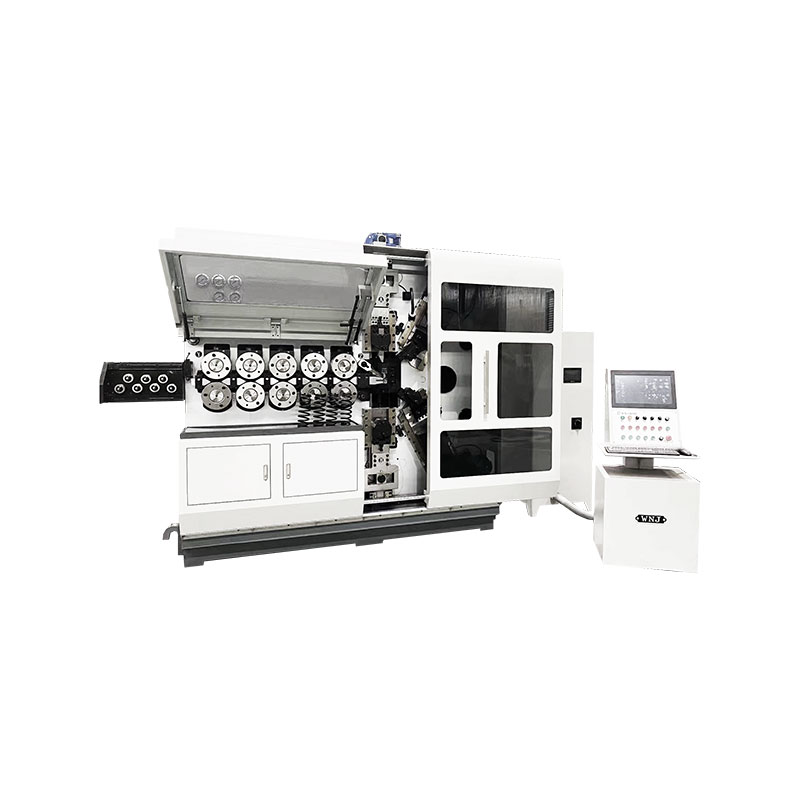
টাকা-6120 TK-6120 CNC স্প্রিং রোলিং মেশিন ...
বিস্তারিত দেখুন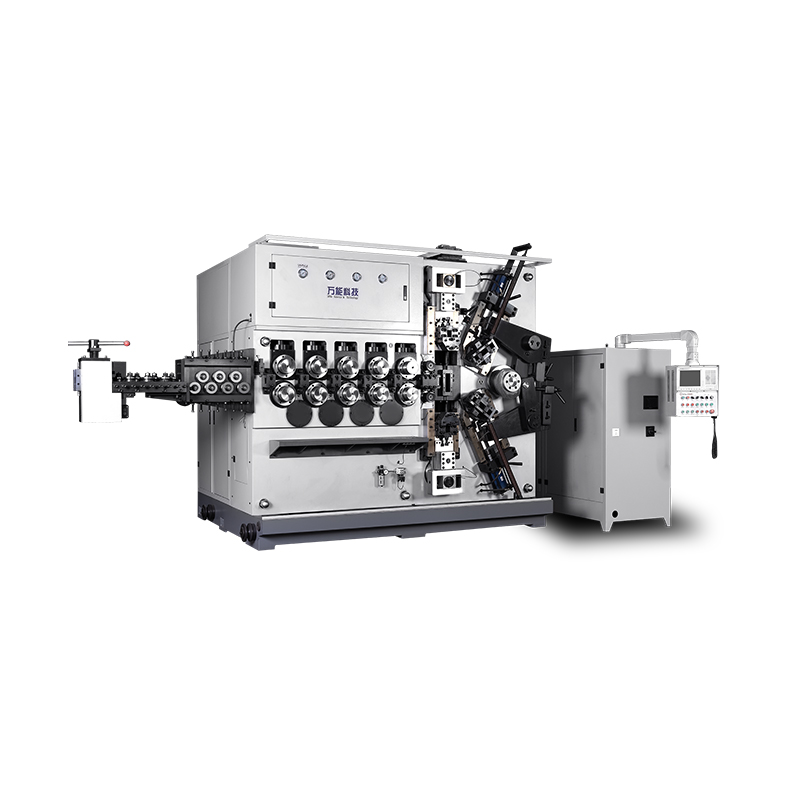
TK-5200 TK-5200 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন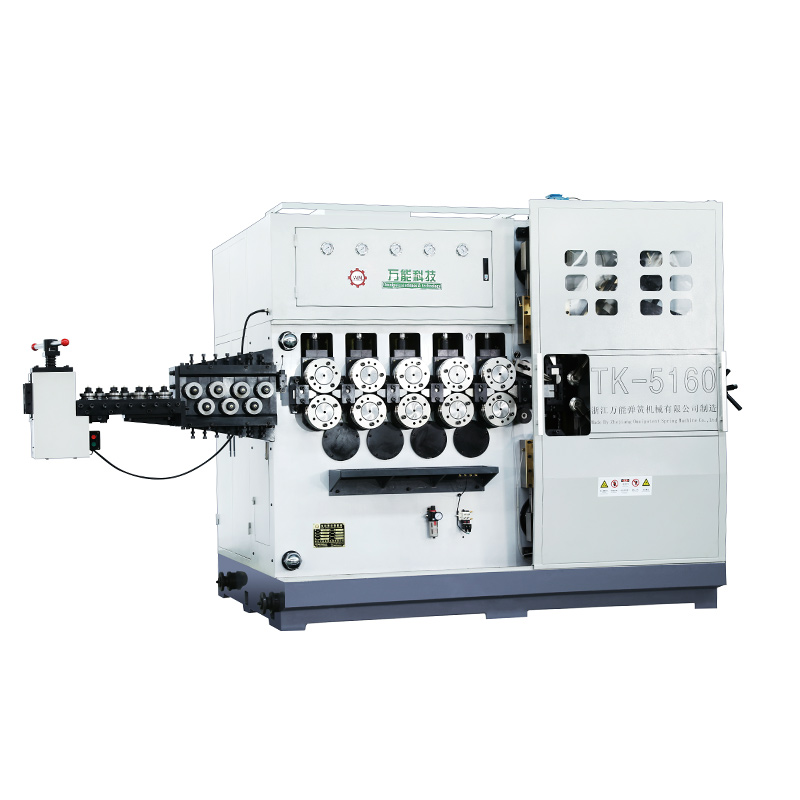
TK-5160 TK-5160 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন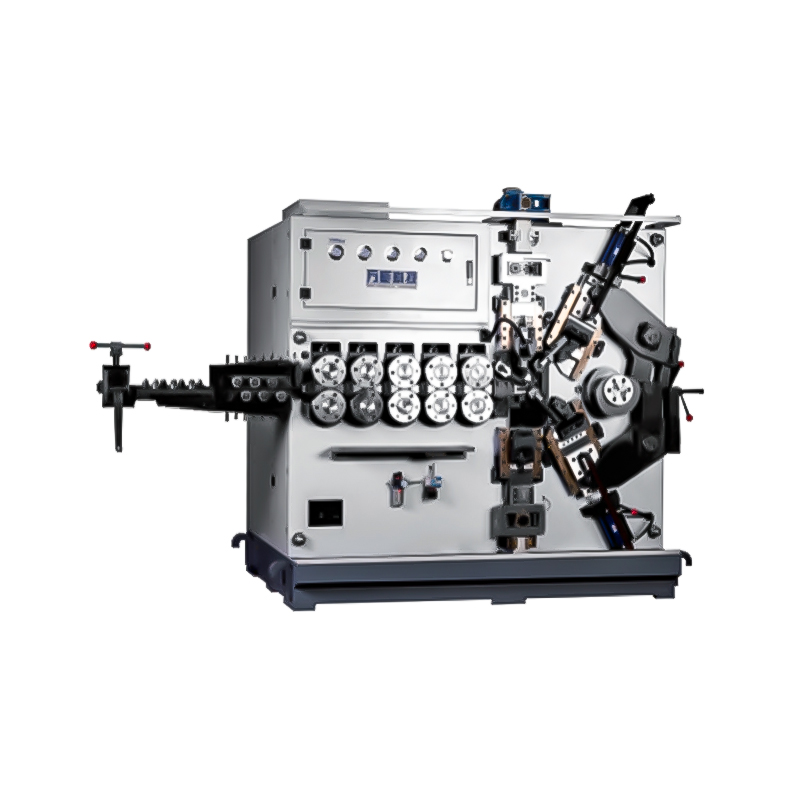
TK-5120 TK-5120 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুনমোবাইল কিউআর কোড