ভাষা

একটি কম্প্রেশন স্প্রিং ডিজাইন তখনই কাজ করে যখন লোড, ডিফ্লেকশন এবং ক্লান্তির প্রয়োজনীয়তাগুলি মেশিনের ক্ষমতার সাথে ভারসাম্যপূর্ণ হয় যা এটি তৈরি করে। বসন্ত হার দিয়ে শুরু করুন, তারপর চাপ এবং কঠিন উচ্চতা পরীক্ষা করুন এবং অবশেষে উত্পাদন দলের সাথে সহনশীলতা নিশ্চিত করুন। এই ক্রমটি সঠিকভাবে পাওয়া কয়েক সপ্তাহের ট্রায়াল এবং ত্রুটি সংরক্ষণ করে।
এই নির্দেশিকাটি মূল নকশার পরামিতি, ধাপে ধাপে গণনার উদাহরণ, সাধারণ উত্পাদন সহনশীলতা এবং সরঞ্জামের পছন্দ যা নির্ধারণ করে যে আপনার কম্প্রেশন স্প্রিংটি ধারাবাহিকভাবে তৈরি করা যেতে পারে কিনা তা নির্ধারণ করে।
দ বসন্ত হার (k) সবচেয়ে গুরুত্বপূর্ণ নকশা মান. এটি স্প্রিংকে এক মিলিমিটার দ্বারা সংকুচিত করার জন্য প্রয়োজনীয় লোডকে সংজ্ঞায়িত করে। একটি হেলিকাল কম্প্রেশন স্প্রিং এর সূত্র হল k = G d^4 / (8 D^3 না), যেখানে G হল শিয়ার মডুলাস, d হল তারের ব্যাস, D হল গড় কয়েল ব্যাস এবং Na হল সক্রিয় কয়েলের সংখ্যা। ক্রমবর্ধমান তারের ব্যাস হারের উপর সবচেয়ে শক্তিশালী প্রভাব ফেলে কারণ এটি চতুর্থ শক্তিতে উত্থাপিত হয়; গড় ব্যাস বা সক্রিয় কয়েল বৃদ্ধি বসন্তকে নরম করে তোলে।
অন্যান্য পরামিতিগুলির মধ্যে রয়েছে মুক্ত দৈর্ঘ্য, কঠিন উচ্চতা, পিচ, মোট কয়েল, সূচক অনুপাত এবং চাপ। স্প্রিং ইনডেক্স C = D/d সাধারণত 4 থেকে 12 এর মধ্যে হওয়া উচিত। একটি কম সূচক কুণ্ডলীর ভিতরের দিকে বেশি চাপ দেয়; একটি উচ্চতর সূচক বসন্তকে ফিতে ও পার্শ্ব লোডের প্রতি সংবেদনশীল করে তোলে।
| প্যারামিটার | প্রতীক | সাধারণ পরিসীমা | কর্মক্ষমতা উপর প্রভাব |
|---|---|---|---|
| তারের ব্যাস | d | 0.5-20 মিমি | হার এবং চাপের উপর শক্তিশালী প্রভাব |
| কয়েল ব্যাস গড় | D | 3-100 মিমি | নিম্ন ডি বসন্তকে শক্ত করে |
| বসন্ত সূচক | C | 4-12 | অত্যধিক কম উচ্চ চাপ সৃষ্টি করে, অত্যধিক উচ্চ চাপ সৃষ্টি করে |
| সক্রিয় কয়েল | Na | 2-20 | আরও কয়েল বসন্তকে নরম করে |
| বিনামূল্যে দৈর্ঘ্য | Lf | নকশা দ্বারা নির্ধারিত | কঠিন উচ্চতা বিচ্যুতি উপরে সেট করুন |
| মোট কয়েল | এনটি | না 2 | বন্ধ এবং স্থল প্রান্তের জন্য 2 যোগ করে |
দ ends of the spring matter too. বন্ধ এবং স্থল শেষ কম্প্রেশন স্প্রিংগুলির জন্য সাধারণ যা একটি সমতল বসার পৃষ্ঠের প্রয়োজন। নাকাল ছাড়া বন্ধ প্রান্ত ভাল ক্লান্তি জীবন কিন্তু কম সমতলতা প্রদান. মোট কয়েল সাধারণত সক্রিয় কয়েল প্লাস 2 বন্ধ প্রান্ত জন্য.
কম্প্রেশন স্প্রিংস অনেক ক্ষেত্রে ব্যবহার করা হয়, এবং ডিজাইনের প্রয়োজনীয়তা দ্রুত পরিবর্তন হতে পারে যখন অ্যাপ্লিকেশন একটি স্বয়ংচালিত বা গতিশীলতা সিস্টেম . এই ক্ষেত্রে, ক্লান্তি জীবন এবং মাত্রিক ধারাবাহিকতা আরও বেশি সমালোচনামূলক হয়ে ওঠে।
ধরুন আপনার একটি বসন্ত প্রয়োজন যা সরবরাহ করে 25 মিমি বিচ্যুতিতে 100 N বল . শিয়ার মডুলাস G = 80,000 N/mm² সহ তেল-টেম্পারড স্প্রিং স্টিল ব্যবহার করুন। তারের ব্যাস d = 2.0 মিমি এবং গড় কয়েলের ব্যাস D = 20 মিমি বেছে নিন।
দ calculated stress of 728 N/mm² is in the acceptable range for oil-tempered wire in static service, but for millions of cycles you need a lower stress. d থেকে 2.2 মিমি বা D থেকে 22 মিমি বাড়ান চাপ কমাতে। উল্লেখ্য যে যদি D বৃদ্ধি পায়, স্প্রিং রেট কমে যায়, তাই k বজায় রাখতে Na অবশ্যই কমাতে হবে।
গতিশীল স্প্রিংসের জন্য, একটি রক্ষণশীল শিল্প নিয়ম হল গড় চাপকে 0.45 × চূড়ান্ত প্রসার্য শক্তি (UTS) এবং পর্যায়ক্রমে 0.30 × UTS-এর নিচে রাখা। সর্বদা আসল উপাদান গ্রেডের বিপরীতে চূড়ান্ত নকশা যাচাই করুন।
 পিচ কন্ট্রোল সহ TK-320B 3-অক্ষ CNC স্প্রিং কয়েলিং মেশিন এই CNC কয়লারে স্বতন্ত্র পিচ অক্ষ নিয়ন্ত্রণ এবং উচ্চ-গতির সিঙ্ক্রোনাস অপারেশন রয়েছে, যা পূর্ববর্তী স্ট্রেস ডিজাইন আলোচনায় হাইলাইট করা সুনির্দিষ্ট পিচ এবং সামঞ্জস্যপূর্ণ তারের ফিড সহ কম্প্রেশন স্প্রিংস তৈরির জন্য এটি আদর্শ করে তোলে। পণ্য দেখুন →
কম্প্রেশন বসন্ত সহনশীলতা শুধুমাত্র একটি চিন্তার বিষয় নয়। তারা সিদ্ধান্ত নেয় যে স্প্রিং গ্রহণযোগ্য খরচ এবং সামঞ্জস্যে উত্পাদিত হতে পারে কিনা। নীচের টেবিলটি সাধারণ সহনশীলতার মাত্রা দেখায় যা একটি CNC স্প্রিং কয়েলিং মেশিন স্বাভাবিক উত্পাদনে অর্জন করতে পারে।
| প্যারামিটার | সহনশীলতা | নোট |
|---|---|---|
| বাইরের ব্যাস | d ≤ 3 মিমি এর জন্য ±0.1 মিমি | বড় তারের জন্য ±0.2 মিমি |
| বিনামূল্যে দৈর্ঘ্য | ±0.3 থেকে ±0.5 মিমি | মোট কয়েলের উপর নির্ভর করে |
| বসন্ত হার | ±5% থেকে ±10% | বিচ্যুতিতে লোডকে প্রভাবিত করে |
| মোট কয়েল | ±0.25 কয়েল | CNC ফিড দ্বারা নিয়ন্ত্রিত |
| বর্গক্ষেত্র | প্রতি 10 মিমি দৈর্ঘ্যে 0.02 মিমি | সমতল আসন বিরুদ্ধে পরিমাপ |
| মাটির সমান্তরালতা শেষ হয় | 0.05 মিমি | নাকাল অপারেশন প্রয়োজন |
এই মানগুলির তুলনায় একটি কঠোর সহনশীলতা সম্ভব, তবে সহনশীলতার পরিসরে প্রতিটি হ্রাস খরচ যোগ করে কারণ এটি আরও পরিদর্শন এবং সেটআপ সময় প্রয়োজন। আপনার আবেদন গ্রহণ করতে পারে এমন বিস্তৃত সহনশীলতার জন্য ডিজাইন করুন , এবং স্প্রিং রেট নির্দিষ্ট করুন যদি একটি নির্দিষ্ট বিচ্যুতিতে লোড আসলেই গুরুত্বপূর্ণ।
দ CNC spring coiling machine shown in this section is commonly used to produce compression springs with consistent pitch and wire feed. The ability to program the feed length and the number of coils precisely is what keeps the spring rate within a narrow band.
 CNC-625D 4-অক্ষ CNC স্প্রিং নির্ণয়ের মেশিন চারটি অক্ষ এবং স্বয়ংক্রিয় সনাক্তকরণের সাথে সজ্জিত, এই ফর্মিং মেশিনটি ত্রুটিগুলিকে থামায় এবং প্যারামিটার সামঞ্জস্যের অনুমতি দেয়, বিভিন্ন বসন্ত আকারের পুনরাবৃত্তিযোগ্য উত্পাদন নিশ্চিত করে, যা উপরে উল্লিখিত নকশা থেকে উত্পাদন ধারাবাহিকতা সমর্থন করে। পণ্য দেখুন →
একটি কম্প্রেশন স্প্রিং ডিজাইন এটি তৈরি করা মেশিনের মতোই ভাল। সিএনসি স্প্রিং ফর্মিং মেশিনগুলি তারের ফিড, কয়েলিং পিচ, বাইরের ব্যাস এবং কাটা দৈর্ঘ্য ইলেকট্রনিকভাবে নিয়ন্ত্রণ করে। এই কারণেই একটি নকশা যা সরঞ্জামের সাথে ভালভাবে খাপ খাইয়ে নেওয়া যায় তা প্রবাহ ছাড়াই হাজার হাজার বার পুনরাবৃত্তি করা যেতে পারে।
দ number of axes on a spring machine determines how complex a shape it can make. A 3-axis machine can produce standard compression springs, while a 5-axis or 10-axis machine can handle more advanced forms. If you want to understand the basic mechanics, read একটি সিএনসি স্প্রিং মেশিন কিভাবে কাজ করে . এটি আপনাকে দেখতে সাহায্য করে যে কেন নির্দিষ্ট স্প্রিং ডিজাইনগুলি অন্যদের তুলনায় তৈরি করা সহজ।
যখন একটি স্প্রিং একটি উচ্চ স্প্রিং সূচক বা একটি খুব ছোট তারের ব্যাস থাকে, মেশিনের সঠিক তারের টান নিয়ন্ত্রণ প্রয়োজন। অন্যথায়, পিচ বসন্তের দৈর্ঘ্যের সাথে পরিবর্তিত হতে পারে, যার ফলে একটি অসামঞ্জস্যপূর্ণ হার হতে পারে। সঠিক সিএনসি ফর্মিং মেশিনের সাথে একটি বাস্তবসম্মত নকশা যুক্ত করা একটি স্থিতিশীল উত্পাদন প্রক্রিয়ার দ্রুততম পথ।
 যথার্থ সমাপ্তির জন্য CNC স্প্রিং এন্ড গ্রাইন্ডিং মেশিন সিরিজ এই সিরিজটি সার্ভো-নিয়ন্ত্রিত চাকার সাথে সিএনসি গ্রাইন্ডিং এবং স্বয়ংক্রিয় পরিদর্শনের প্রস্তাব দেয়, 0.3 থেকে 12 মিমি তারের স্প্রিং এন্ড গ্রাইন্ড করার জন্য উপযুক্ত, চাহিদার অ্যাপ্লিকেশনগুলিতে সমাবেশের আগে প্রয়োজনীয় সমতলতা এবং সমান্তরালতা নিশ্চিত করে। পণ্য দেখুন →
দ material of a compression spring is selected for the service environment and the required fatigue life. Common choices include carbon steel, oil-tempered spring steel, stainless steel, and alloy steels. For high-temperature or corrosive environments, stainless steel is often necessary, but it has a lower shear modulus and a different stress capacity.
কুণ্ডলী করার পরে, বসন্তের অভ্যন্তরীণ অবশিষ্টাংশ চাপ থাকে যা ক্লান্তি জীবনকে কমাতে পারে। একটি স্প্রিং টেম্পার ফার্নেস উপাদানটিকে চাপ-মুক্ত করতে এবং মাত্রাগুলিকে স্থিতিশীল করতে ব্যবহৃত হয়। এই ধাপটি উচ্চ-কর্মক্ষমতা স্প্রিংসের জন্য ঐচ্ছিক নয়। তাপ চিকিত্সা তাপমাত্রা মাইক্রোস্ট্রাকচার পরিবর্তন এড়াতে যথেষ্ট কম কিন্তু কয়েলিং স্ট্রেস শিথিল করার জন্য যথেষ্ট বেশি।
স্থল প্রান্ত সহ স্প্রিংগুলির জন্য, একটি CNC স্প্রিং গ্রাইন্ডিং মেশিন নিশ্চিত করে যে শেষের মুখগুলি সমতল এবং সমান্তরাল। এটি বসন্তে লোড বন্টন উন্নত করে এবং সঙ্গমের পৃষ্ঠে অকাল পরিধান প্রতিরোধ করে। দ grinding operation is especially important when the spring is assembled in a compact cavity.
দse mistakes show up again and again in new compression spring designs. Avoiding them will save you time and money.
এই চেকলিস্টটি আপনাকে আপনার বসন্ত প্রস্তুতকারকের কাছে একটি সম্পূর্ণ, উত্পাদনযোগ্য নকশা সরবরাহ করতে সহায়তা করে।
দ spring rate is the most important value because it ties the load to the deflection. A correct spring rate means the spring will do its job in the assembly.
প্রয়োজনীয় চাপ এবং বসন্ত হার থেকে শুরু করুন। একটি মোটা তার স্প্রিংকে শক্ত করে এবং একটি প্রদত্ত লোডের জন্য চাপ বাড়ায়, তাই তারের ব্যাস গড় কয়েল ব্যাস এবং সক্রিয় কয়েলের সংখ্যার সাথে ভারসাম্যপূর্ণ হওয়া আবশ্যক।
স্প্রিং ইনডেক্স হল তারের ব্যাসের গড় কয়েলের ব্যাসের অনুপাত। এটি 4 থেকে 12 সীমার মধ্যে হওয়া উচিত। একটি কম সূচক অভ্যন্তরীণ চাপ বাড়ায় এবং কুণ্ডলীকে শক্ত করে তোলে; একটি উচ্চ সূচক বসন্তকে অস্থির করে তোলে এবং বকলিং প্রবণ করে।
হ্যাঁ। স্প্রিং রেট সক্রিয় কয়েলের ঘনক্ষেত্রের বিপরীতভাবে সমানুপাতিক, তাই সক্রিয় কয়েল হ্রাস করা স্প্রিংকে শক্ত করে। তবে আপনাকে মোট কয়েল এবং মুক্ত দৈর্ঘ্য ব্যবহারিক সীমার মধ্যে রাখতে হবে।
টেম্পারিং কয়েলিং দ্বারা প্রবর্তিত অবশিষ্ট চাপ থেকে মুক্তি দেয়। এটি বসন্তের মাত্রাকে স্থিতিশীল করে এবং ক্লান্তিহীন জীবনকে উন্নত করে। বেশিরভাগ উচ্চ-কর্মক্ষমতা স্প্রিংসের জন্য, এই ধাপটি এড়ানো যাবে না।
ফাংশনটি ন্যায্যতা দিতে পারে এমন শক্ত সহনশীলতা নির্দিষ্ট করুন, মেশিনটি যতটা শক্তভাবে ধরে রাখতে পারে তা নয়। একটি প্রদত্ত উচ্চতায় লোড আরো গুরুত্বপূর্ণ হলে, বিনামূল্যে দৈর্ঘ্যের পরিবর্তে বসন্ত হার সহনশীলতা।
কম্প্রেশন স্প্রিং ডিজাইন হল গণনা এবং ব্যবহারিক উৎপাদনের মধ্যে একটি ভারসাম্য। যে বসন্তটি কাগজে সবচেয়ে ভাল কাজ করে তা সবসময় তৈরি করা সহজ নয়। উপাদান, সহনশীলতা, এবং মেশিনের ক্ষমতাগুলিকে শুরু থেকেই বিবেচনায় রেখে, আপনি সাধারণ ব্যর্থতা এড়াতে পারেন এবং একটি স্প্রিং পেতে পারেন যা তার পুরো পরিষেবা জীবনের জন্য ধারাবাহিকভাবে সম্পাদন করে৷
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন
12120 টাকা TK-12120 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন
TK-6160 TK-6160 CNC স্প্রিং রোলিং মেশিন ...
বিস্তারিত দেখুন
টাকা-6120 TK-6120 CNC স্প্রিং রোলিং মেশিন ...
বিস্তারিত দেখুন
TK-5200 TK-5200 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন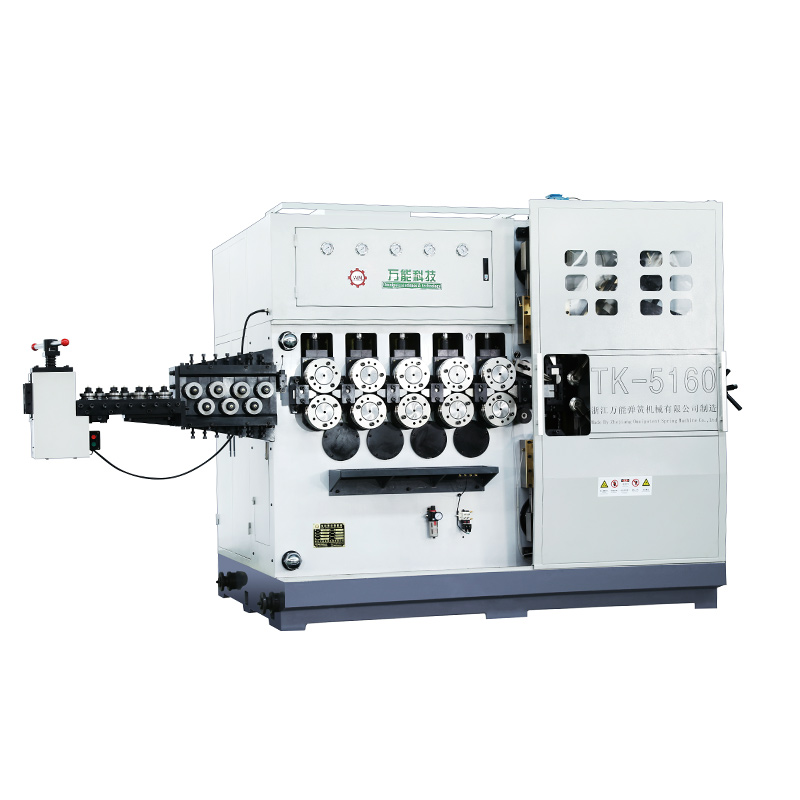
TK-5160 TK-5160 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন
TK-5120 TK-5120 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুনমোবাইল কিউআর কোড