ভাষা

একটি তার বাঁকানো একটি নিয়ন্ত্রিত প্লাস্টিকের বিকৃতি, এবং এটি তখনই কাজ করে যখন আপনি একই সময়ে তিনটি ভেরিয়েবল পরিচালনা করেন: সমর্থন, বাঁকানো ব্যাসার্ধ এবং স্প্রিংব্যাক৷ বাঁকের উভয় পাশে তারটিকে সমর্থন করুন যাতে আপনি যেখানে চান ঠিক সেখানেই বিকৃতি ঘটে। ভিতরের ব্যাসার্ধটি ন্যূনতম উপাদান সহ্য করতে পারে তার উপরে রাখুন। তারপরে একটি পরিমাপিত পরিমাণে ওভারবেন্ড করুন যাতে তারটি আপনার আসলে প্রয়োজনীয় কোণে ফিরে আসে। একটি 1 মিমি অ্যানিলেড তামার তার আপনার আঙ্গুলগুলি অনুসরণ করবে। একটি 5 মিমি তেল-টেম্পারড স্প্রিং স্টিলের রড একটি আঁটসাঁট বাঁকের বাইরের দিকে ফাটবে যদি না ব্যাসার্ধ, মেজাজ এবং বাঁকের দিকটি কোনও সরঞ্জাম স্পর্শ করার আগে পরিকল্পনা করা হয়।
এই নির্দেশিকাটি একটি বাঁকের পিছনের মেকানিক্স, ব্যাসার্ধের পরিসংখ্যান যা গুরুত্বপূর্ণ, একটি পুনরাবৃত্তিযোগ্য হাত-বাঁকানোর পদ্ধতি, সাধারণ তারের উপকরণগুলি কীভাবে আচরণ করে এবং একটি ম্যানুয়াল বেন্ডার ব্যবহারিক হওয়া বন্ধ করে এবং একটি CNC তারের নমন মেশিনের দায়িত্ব গ্রহণ করে তা কভার করে। এখানে প্রতিটি সংখ্যা একটি পরীক্ষার বাঁকের জন্য একটি সূচনা বিন্দু, একটির বিকল্প নয়।
যখন একটি তার বাঁকে, বক্ররেখার বাইরে প্রসারিত হয় এবং ভিতরে সংকুচিত হয়। মধ্যবর্তী স্তর, যাকে নিরপেক্ষ অক্ষ বলা হয়, তার মূল দৈর্ঘ্য বজায় রাখে। যে সংখ্যাটি সিদ্ধান্ত নেয় যে বাঁকটি বেঁচে থাকবে কিনা তা হল বাইরের পৃষ্ঠের চাপ এবং এটি গণনা করা দ্রুত:
সারফেস স্ট্রেন = d / (2 আর d) , কোথায় d তারের ব্যাস এবং R ভিতরের বাঁক ব্যাসার্ধ।
এই তিনটি ফলাফল একটি দোকানে সবচেয়ে ফাটল বাঁক ব্যাখ্যা করে: খুব বেশি প্রসারিত, খুব ছোট ব্যাসার্ধে, এমন একটি উপাদানে যার প্রায় কোনও নমনীয়তা অবশিষ্ট নেই। তারের সরবরাহকারীর ডেটা শীট থেকে অনুমোদিত নমন স্ট্রেনটি টানুন এবং আপনি একটি ব্যাচ করার আগে গণনা করা চিত্রের সাথে এটি তুলনা করুন। প্রতিটি বাঁকও সেই জায়গায় তারটিকে শক্ত করে তোলে, তাই একটি তার যা একবার পরিষ্কারভাবে বাঁকানো হয় যদি আপনি এটিকে খোলেন এবং একই বিন্দুতে বারবার বন্ধ করলে তা ভেঙে যেতে পারে।
ন্যূনতম বাঁক ব্যাসার্ধ সাধারণত তারের ব্যাসের একাধিক হিসাবে লেখা হয়, কারণ একই খাদ থেকে তৈরি একটি 1 মিমি তার এবং একটি 6 মিমি তার একই পরম ব্যাসার্ধের সীমা ভাগ করে না। নীচের সারণীটি তারের গঠন এবং বসন্ত তৈরিতে ব্যবহৃত সাধারণ প্রারম্ভিক মানগুলির তালিকা করে। কঠিন মেজাজ সংখ্যাকে ঠেলে দেয়; preheating বা annealing এটি নিচে টান.
| তারের উপাদান | ন্যূনতম ভিতরের ব্যাসার্ধ | ব্যবহারিক নোট |
|---|---|---|
| annealed তামা, পিতল | 0.5d থেকে 1d | খুব ক্ষমাশীল, কম স্প্রিংব্যাক |
| হালকা ইস্পাত, annealed | 1d থেকে 2d | মোটা স্টকে কমলার খোসা দেখুন |
| স্টেইনলেস 304, 316 annealed | 1d থেকে 2d | কাজ দ্রুত শক্ত হয়ে যায়, একবার বাঁকুন |
| ফসফর ব্রোঞ্জ, বসন্ত মেজাজ | 3d থেকে 4d | মাঝারি স্প্রিংব্যাক, পরিষ্কার প্রান্ত |
| সঙ্গীত তার, তেল-টেম্পারড স্প্রিং স্টিল | 4d থেকে 6d | উচ্চ প্রসার্য, উচ্চ স্প্রিংব্যাক |
যদি একটি ডিজাইনের জন্য টেবিলের অনুমতির চেয়ে শক্ত ব্যাসার্ধের প্রয়োজন হয়, তাহলে আপনার কাছে তিনটি বিকল্প রয়েছে: একটি নরম মেজাজে স্যুইচ করুন, ফলনের শক্তি কমাতে বাঁক অঞ্চলটি আগে থেকে গরম করুন, বা তারের ব্যাস পরিবর্তন করুন এবং দুটি পাতলা তার ব্যবহার করুন যেখানে একটি পুরু তারের পরিকল্পনা করা হয়েছিল৷
বাঁকানো শক্তি প্রকাশের সাথে সাথে বিকৃতির ইলাস্টিক অংশটি পুনরুদ্ধার হয় এবং বাঁকটি খোলে। এটি স্প্রিংব্যাক, এবং এটি একটি ছোট প্রভাব নয়। অনুশীলনে, পরিমাণটি মেজাজের সাথে এবং তারের ব্যাসের বাঁক ব্যাসার্ধের অনুপাতের সাথে পরিবর্তিত হয়।
নির্ভরযোগ্য পদ্ধতি হল লক্ষ্য কোণে একটি টেস্ট টুকরো বাঁকানো, আপনি আসলে কী পেয়েছেন তা পরিমাপ করুন এবং একটি ওভারবেন্ড ফ্যাক্টর গণনা করুন: ওভারবেন্ড ফ্যাক্টর = লক্ষ্য কোণ/অর্জিত কোণ। তারপর কাজের প্রতিটি কোণকে সেই গুণনীয়ক দ্বারা গুণ করুন। যদি একটি 90 ডিগ্রী লক্ষ্য 82 ডিগ্রীতে বের হয়, তাহলে ফ্যাক্টর হল 1.098, তাই আপনি 90 ডিগ্রিতে ল্যান্ড করার জন্য 99 ডিগ্রি প্রোগ্রাম করেন। CNC বেন্ডিং প্রোগ্রাম এই ক্ষতিপূরণটিকে একটি সংশোধন মান হিসাবে সংরক্ষণ করে এবং এটি প্রতি বাঁকে প্রয়োগ করে, যার কারণে একটি ম্যানুয়াল অপারেটর প্রতিটি অংশ পুনরায় পরীক্ষা করা বন্ধ করার পরে একটি মেশিন যা ভালভাবে ক্ষতিপূরণ দেয় সেটি একটি কোণ ধরে রাখে।
ফ্রিহ্যান্ড নমন প্রোটোটাইপ এবং মেরামতের জন্য কাজ করে, কিন্তু এটি পুনরাবৃত্তি হয় না। নীচের ক্রমটি একটি হাত-বাঁকানো অংশকে অঙ্কনের কাছাকাছি রাখে এবং একই যুক্তিটি সরাসরি মেশিন প্রোগ্রামিংয়ে নিয়ে যায়।
এই কাজের জন্য দরকারী হ্যান্ড টুলগুলির মধ্যে রয়েছে ছোট ব্যাসের জন্য গোলাকার-নাকের প্লাইয়ার, সমান্তরাল-অ্যাকশন প্লায়ার যা চোয়ালকে তারের সাথে বর্গাকার রাখে, নালী-স্টাইলের ঝাড়ু দেওয়ার জন্য একটি হিকি বেন্ডার, একটি ফর্মের উপরে মৃদু বক্ররেখার জন্য একটি শক্ত কাঠের ব্লক এবং ম্যালেট এবং একটি আর্বার প্রেস যখন 4 মিমি থেকে 8 মিলিমিটারের বেশি লেভারের প্রয়োজন হয়।
উপাদান পছন্দ বেশিরভাগ লোকের প্রত্যাশার তুলনায় বাঁককে অনেক বেশি পরিবর্তন করে, এবং radii বা টুলিং নিয়ে আলোচনা করার আগে এটি ঠিক করা প্রথম জিনিস।
বাঁকানো লোড ব্যাসের বর্গক্ষেত্রের সাথে মোটামুটিভাবে বেড়ে যায়, তাই 2 মিমি থেকে 4 মিমি তারের জাম্পটি দ্বিগুণ প্রচেষ্টা নয়, এটি চার গুণের কাছাকাছি। সেই একক সম্পর্ক ব্যাখ্যা করে যে কেন তারের ঘন হওয়ার সাথে সাথে সরঞ্জামগুলি এত আকস্মিকভাবে পরিবর্তিত হয়।
অন্য সীমিত ফ্যাক্টর পুনরাবৃত্তি হয়. হাত নমন দশ অংশ জন্য জরিমানা; একটি কাজ যা হাজার হাজার অভিন্ন তারের ফর্মগুলিতে চলে তার জন্য একটি মেশিনের প্রয়োজন যা অপারেটরের বিচার ছাড়াই বেন্ড সিকোয়েন্সটি পুনরুত্পাদন করে, কারণ অপারেটর যে কোনও ম্যানুয়াল প্রক্রিয়াতে বৈচিত্র্যের বৃহত্তম উত্স।
একটি CNC তারের নমন মেশিন অপারেটরের হাতকে সার্ভো-চালিত অক্ষ দিয়ে প্রতিস্থাপন করে। তারটিকে এক জোড়া রোলার দ্বারা খাওয়ানো হয় যা দৈর্ঘ্য পরিমাপ করে, একটি টাকু দ্বারা ঘোরানো হয় যা পরবর্তী বাঁকের সমতল সেট করে এবং টুল স্লাইড বা বাঁকানো পিন দ্বারা গঠিত হয় যা প্রোগ্রাম করা অবস্থানে চলে যায়। যেহেতু প্রতিটি অক্ষ সার্ভো নিয়ন্ত্রিত, মেশিনটি প্রোগ্রামের প্রতিটি বাঁকে একটি ভিন্ন স্প্রিংব্যাক সংশোধন প্রয়োগ করতে পারে এবং এটি সমস্ত শিফটে একই ক্রম পুনরাবৃত্তি করতে পারে। ফিড, ঘূর্ণন এবং বাঁক অক্ষগুলি কীভাবে সহযোগিতা করে তা সহ এই মেশিনগুলির মূল কাজের নীতি এখানে ব্যাখ্যা করা হয়েছে একটি নমন মেশিন কিভাবে কাজ করে তার নির্দেশিকা .
আপনি যখন হাত বাঁকানো থেকে একটি মেশিনে যান তখন দুটি ক্ষমতা সবচেয়ে গুরুত্বপূর্ণ। প্রথমত, দৈর্ঘ্য নিয়ন্ত্রণ: ফিড রোলারগুলি একটি মিলিমিটারের ভগ্নাংশে কাটা দৈর্ঘ্য ধরে রাখে, তাই বহু-বাঁক অংশে বাঁক থেকে বাঁক দূরত্ব সামঞ্জস্যপূর্ণ থাকে। দ্বিতীয়ত, অ্যাঙ্গেল কন্ট্রোল: সার্ভো বেন্ডিং পিনগুলি একবার স্প্রিংব্যাক মান ডায়াল করা হলে ডিগ্রীর কয়েক দশমাংশের মধ্যে একটি বাঁক কোণ ধরে রাখতে পারে, যা বেঞ্চে প্রটেক্টর চেকের চেয়ে অনেক বেশি শক্ত।
 ZW-480 4AXES CNC স্প্রিং ওয়্যার বেন্ডিং মেশিন ZW-480 4AXES CNC স্প্রিং ওয়্যার বেন্ডিং মেশিন পণ্য দেখুন →
এই ধরনের একটি চার-অক্ষের মেশিন বেশিরভাগ দ্বি-মাত্রিক তারের ফর্ম এবং সাধারণ ত্রি-মাত্রিক অংশগুলিকে কভার করে: ফিড, ঘূর্ণন এবং দুটি বাঁকানো দিক। হুক, ক্লিপ, হ্যান্ডেল, ফ্রেম এবং সাধারণ তারের র্যাক উৎপাদনকারী দোকানগুলির জন্য, এই কনফিগারেশনটি সাধারণত যথেষ্ট।
ডান অক্ষ গণনা অংশের জ্যামিতি দ্বারা নির্ধারিত হয়, বাজেটের আকার দ্বারা নয়। এটি পরিকল্পনা করার একটি কার্যকর উপায় হল তারের কতগুলি স্বাধীন গতির প্রয়োজন তা গণনা করা।
 TK-5120 5AXES CNC স্প্রিং কয়েলিং মেশিন TK-5120 5AXES CNC স্প্রিং কয়েলিং মেশিন পণ্য দেখুন →
একটি ফাইভ-অক্সিস বেন্ডার হল সাধারন স্টেপ আপ যখন একটি তারের ফর্ম বেঁকে যায় যা প্লেনের বাইরে মোচড় দেয়, যেমন অফসেট লেগ সহ একটি ধরে রাখার ক্লিপ বা একটি ভাঁজ করা কোণ সহ একটি ফ্রেম। স্বয়ংচালিত এবং গতিশীলতা সরবরাহকারীরা প্রায়শই এই শ্রেণীর মেশিনটি নির্দিষ্ট করে কারণ আসন ফ্রেম, লিঙ্কেজ রড এবং তারের প্রান্তগুলি একটি অংশে বেশ কয়েকটি বাঁক প্লেনকে একত্রিত করে; যে সেক্টরের জন্য প্রয়োজনীয়তা সংক্ষিপ্ত করা হয় স্বয়ংচালিত এবং গতিশীলতা তারের অ্যাপ্লিকেশন গঠন ওভারভিউ
বেশিরভাগ বাঁক ত্রুটিগুলি একটি ব্যাচে ফিরে পাওয়া যায় তা রানের শুরুতে সেট করা হয়, মাঝখানে নয়। প্রথম ভাল অংশ সাইন অফ করার আগে এই তালিকার মাধ্যমে চালান.
 SLB-2800 ওয়্যার ফিডিং র্যাক অতিরিক্ত তথ্য পণ্য দেখুন →
তারের সরবরাহ হার্ডওয়্যার নমন প্রক্রিয়ার অংশ, একটি আনুষঙ্গিক নয়। নিয়ন্ত্রিত উত্তেজনা সহ একটি চালিত বা বিনামূল্যে-চালিত ফিডিং র্যাক দৈর্ঘ্যের বৈচিত্র্যের একটি বড় অংশকে সরিয়ে দেয় যা একটি শিফটে তিন ঘন্টা প্রত্যাখ্যাত অংশ হিসাবে দেখায়।
যখন একটি বাঁক ভুল হয়ে যায়, তখন লক্ষণটি সাধারণত একটি ছোট সংখ্যক কারণের দিকে নির্দেশ করে। নীচের সারণীটি সাধারণ ত্রুটিগুলিকে সংশোধনের সাথে যুক্ত করে যা তাদের দ্রুত সমাধান করে।
| খুঁত | সম্ভবত কারণ | প্রথম সংশোধন |
|---|---|---|
| মোড়ের বাইরের দিকে ফাটল বা বিভক্ত | উপাদান ন্যূনতম নীচে ব্যাসার্ধ, বা তারের ইতিমধ্যে কাজ-কঠিন | ব্যাসার্ধ বাড়ান বা নরম মেজাজে চলে যান |
| রান জুড়ে কোণ drifts | স্প্রিংব্যাকের মান খুব কম, তারের টান পরিবর্তন, টুল পরিধান | স্প্রিংব্যাক পুনরায় পরীক্ষা করুন, স্পুল টান স্থিতিশীল করুন |
| সমতল থেকে বাঁক মোচড় | ঘূর্ণন অক্ষ ভুলভাবে সংযোজিত, মোড়ের কাছে অপর্যাপ্ত সমর্থন | ঘূর্ণন পুনরায় ক্যালিব্রেট করুন, টুলের কাছাকাছি একটি গাইড যোগ করুন |
| বাঁক এ চ্যাপ্টা বা ডিম্বাকৃতি বিভাগ | পিন ব্যাসার্ধ খুব ছোট, ক্ল্যাম্পিং চাপ খুব বেশি | পিনকে 2R এর সাথে মেলে, ক্ল্যাম্প বল কমিয়ে দিন |
| সমাপ্ত দৈর্ঘ্য ছোট বা দীর্ঘ | বাঁক ভাতা উপেক্ষা করা হয়েছে, ফিড slippage | সমতল দৈর্ঘ্যে মোড় ভাতা যোগ করুন, রোলার গ্রিপ চেক করুন |
একটি বাঁক যা সঠিক দেখায় এমন একটি বাঁক নয় যা সঠিক পরিমাপ করে। তিনটি চেক প্রায় সবই ধরা পড়ে।
নমুনার ফ্রিকোয়েন্সি প্রক্রিয়া অনুসরণ করা উচিত, ক্যালেন্ডার নয়। একটি স্থির স্প্রিংব্যাক মান সহ একটি স্থিতিশীল রান প্রতি পঞ্চাশতম অংশ পরীক্ষা করা যেতে পারে; একটি রান যা সবেমাত্র সেট আপ করা হয়েছে, বা যেটি একটি নতুন তারের লট ব্যবহার করে, একটি প্রথম-নিবন্ধ পরীক্ষা এবং প্রতিটি সরঞ্জাম পরিবর্তনের জন্য একটি চেক প্রাপ্য।
নরম চোয়াল দিয়ে তারটিকে একটি ভিসে আটকান, বা একটি নির্দিষ্ট পিনের সাথে ধরে রাখুন, তারপর একটি বৃত্তাকার আকারের চারপাশে মুক্ত প্রান্তটি টানুন। ফর্ম ব্যাস আপনি চান ভিতরের ব্যাসার্ধের দ্বিগুণের কাছাকাছি হওয়া উচিত, কারণ তারটি ফিরে আসবে এবং কিছুটা খুলবে। প্রথমে একটি ডেটাম থেকে বাঁক লাইনটি চিহ্নিত করুন যাতে অংশটি মাত্রাগতভাবে সামঞ্জস্যপূর্ণ থাকে।
এটি উপাদান এবং মেজাজের উপর নির্ভর করে এবং এটি সাধারণত তারের ব্যাসের একাধিক হিসাবে উদ্ধৃত হয়। annealed তামা অর্ধেক ব্যাস গ্রহণ করতে পারে; মিউজিক ওয়্যার এবং তেল-টেম্পারড স্প্রিং স্টিলের জন্য সাধারণত চার থেকে ছয় ব্যাসের প্রয়োজন হয়। নির্দিষ্ট লটের জন্য সর্বদা তার সরবরাহকারীর ডেটা শীটের বিরুদ্ধে নিশ্চিত করুন।
অনুমান করার চেয়ে এটি পরিমাপ করুন। একটি পরীক্ষার টুকরা বাঁকুন, আপনি যে কোণটি অর্জন করেছেন তা রেকর্ড করুন এবং সেই চিত্র দ্বারা লক্ষ্য কোণকে ভাগ করুন। সাধারণ পুনরুদ্ধার অ্যানিলেড কপারে এক থেকে তিন ডিগ্রি এবং হার্ড স্প্রিং স্টিলে পনের ডিগ্রি পর্যন্ত চলে, তাই গুণকটি উচ্চ-টেনসিল তারে সবচেয়ে বেশি গুরুত্বপূর্ণ।
হ্যাঁ, সীমার মধ্যে। 0.5 মিমি থেকে 2 মিমি রেঞ্জের গ্রেডগুলি ভাল প্লায়ার এবং একটি জিগ সহ বাঁকানো হয় যদি ব্যাসার্ধ উদার হয়। এর উপরে, বল এবং স্প্রিংব্যাক নিয়ন্ত্রণ করা কঠিন হয়ে পড়ে এবং বাঁকের বাইরের অংশে ফাটল ধরার ঝুঁকি তীব্রভাবে বেড়ে যায়।
বাইরের পৃষ্ঠটি উপাদানটি যে স্ট্রেন নিতে পারে তা ছাড়িয়ে গেছে। তিনটি স্বাভাবিক কারণ: অভ্যন্তরীণ ব্যাসার্ধ উপাদানটির চেয়ে ছোট, পূর্বের অপারেশন দ্বারা তারটি ইতিমধ্যেই কঠোর হয়ে গেছে, বা প্রয়োগের জন্য মেজাজ খুব কঠিন। d / (2R d) দিয়ে পৃষ্ঠের স্ট্রেন গণনা করা দ্রুত দেখায় যে নকশাটি কতটা সীমা অতিক্রম করেছে।
শুধুমাত্র যখন প্রয়োজনীয় ব্যাসার্ধটি তার বর্তমান মেজাজে উপাদানটির অনুমতির চেয়ে শক্ত হয়, অথবা যখন তারটি যথেষ্ট পুরু হয় যে লোড তৈরি করা অবাস্তব হয়ে যায়। স্থানীয় উত্তাপ বাঁক অঞ্চলে ফলনের শক্তি কমায়, কিন্তু এটি সেই অঞ্চলের বৈশিষ্ট্যগুলিকেও পরিবর্তন করে, তাই যে অংশগুলি লোড বহন করে সেগুলিকে সূক্ষ্ম বলে ধরে নেওয়ার পরিবর্তে পরে মূল্যায়ন করা উচিত।
নমন একটি তারের উপর পৃথক কোণ এবং আকার তৈরি করে যা মেশিনের মাধ্যমে খাওয়ানো হয়। কয়েলিং একটি অবিচ্ছিন্ন হেলিক্স তৈরি করে, যেখানে তারটি একটি পিচ এবং ব্যাসের চারপাশে আবৃত থাকে যার জন্য সাধারণত নিম্নলিখিত স্ট্রেস-রিলিফ পদক্ষেপের প্রয়োজন হয়। অনেক মেশিন উভয়ই পরিচালনা করে তবে টুলিং, নিয়ন্ত্রণ কৌশল এবং সহনশীলতার ফোকাস আলাদা।
চূড়ান্ত মোড়ের পরে কাটুন, কাটার সরঞ্জামের জন্য পর্যাপ্ত সোজা দৈর্ঘ্যের অংশটি না টেনে ধরতে দিন এবং স্প্রিংব্যাক সংশোধনটি আগেরগুলি থেকে আলাদাভাবে শেষ বাঁকের উপর সেট করুন। চূড়ান্ত বাঁকটি সাধারণত সবচেয়ে বেশি ক্ষতিপূরণের প্রয়োজন হয় কারণ অংশটি আর তারের ফর্মের বাকি অংশ দ্বারা সংযত হয় না।
বেন্ডিং ওয়্যার ওয়েল ক্রমানুসারে নেওয়া চারটি সিদ্ধান্তে নেমে আসে: উপাদান এবং মেজাজ, স্ট্রেন সূত্রের বিরুদ্ধে পরিমাপ করা ব্যাসার্ধের ভিতরে, একটি বাস্তব পরীক্ষার টুকরো থেকে নেওয়া একটি ওভারবেন্ড মান এবং একটি প্রক্রিয়া যা পরিমাণের সাথে মেলে। দশটি অংশ একটি জিগ সহ একটি বেঞ্চে থাকে। তিনটি বেন্ড প্লেন সহ দশ হাজার অংশ একটি নিয়ন্ত্রিত তারের ফিড এবং সংরক্ষিত স্প্রিংব্যাক সংশোধন সহ একটি সার্ভো-চালিত বেন্ডারের অন্তর্গত।
প্রথমে টেস্ট বেন্ড চালান। কোণ, ব্যাসার্ধ এবং সমাপ্ত দৈর্ঘ্য পরিমাপ করুন। এই তিনটি সংখ্যা আপনাকে বলে যে কাজটি ম্যানুয়াল থাকে নাকি একটি মেশিনে চলে যায় এবং আপনি যে রুটটি বেছে নিন তার জন্য তারা আপনাকে প্রাথমিক মান দেয়৷
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন
12120 টাকা TK-12120 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন
TK-6160 TK-6160 CNC স্প্রিং রোলিং মেশিন ...
বিস্তারিত দেখুন
টাকা-6120 TK-6120 CNC স্প্রিং রোলিং মেশিন ...
বিস্তারিত দেখুন
TK-5200 TK-5200 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন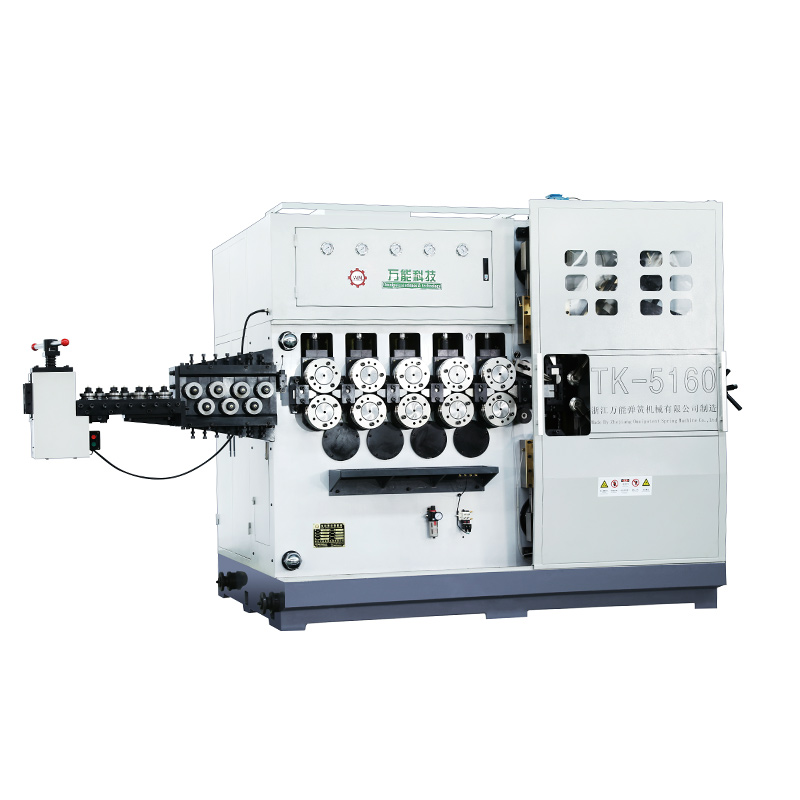
TK-5160 TK-5160 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন
TK-5120 TK-5120 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুনমোবাইল কিউআর কোড