ভাষা

একটি তারকে সঠিকভাবে বাঁকতে, উপাদান এবং ব্যাসের সাথে পদ্ধতিটি মেলে। 1.5 মিমি-এর নিচে নরম তারের জন্য, বাঁক বিন্দুর কাছাকাছি আঁকড়ে ধরুন, একটি ম্যান্ড্রেলের চারপাশে গঠন করুন এবং উপাদানটির স্প্রিংব্যাক কোণ দ্বারা ওভারবেন্ড করুন। 2 মিমি-এর উপরে শক্ত তারের জন্য, বা অভিন্ন অংশগুলির সাথে চালিত যে কোনও উত্পাদনের জন্য, একটি CNC তারের নমন মেশিন ব্যবহারিক পছন্দ। এই সংক্ষিপ্ত উত্তরটি একটি গয়না আলিঙ্গন থেকে একটি স্বয়ংচালিত স্প্রিং পর্যন্ত সমস্ত কিছুকে কভার করে এবং নীচের বিশদটি ঠিক কেন ব্যাখ্যা করে৷
তারের বাঁকানো তিনটি উপায়ের একটিতে ব্যর্থ হয়: বাঁক কাঁপছে, চূড়ান্ত কোণটি ভুল, বা বাইরের পৃষ্ঠ ফাটল। তিনটিই একই মূল কারণের দিকে ফিরে আসে: তারের চাপের পুনর্বন্টন করার চেয়ে বল প্রয়োগ করা হয় দ্রুত। একটি ছোট ওয়ার্কশপ এবং একটি বড় স্প্রিং ফ্যাক্টরিতে ফিক্সটি অভিন্ন: নমন পয়েন্ট নিয়ন্ত্রণ করুন, বাঁকের গতি নিয়ন্ত্রণ করুন এবং ইলাস্টিক পুনরুদ্ধারের জন্য ক্ষতিপূরণ দিন।
এই নির্দেশিকাটি গুরুত্বপূর্ণ নমন মেকানিক্স, বাস্তবে কাজ করে এমন ম্যানুয়াল কৌশল, বাস্তব সংখ্যার সাথে স্প্রিংব্যাক এবং বাঁক-ভাতা গণনা, সাধারণ ভুল এবং উৎপাদন থ্রেশহোল্ড যেখানে একটি CNC মেশিন যৌক্তিক বিনিয়োগে পরিণত হয় তা কভার করে।
একটি তার প্লাস্টিকভাবে তখনই বাঁকে যখন এর বাইরের তন্তুগুলিতে বাঁকানো চাপ উপাদানের ফলন শক্তিকে ছাড়িয়ে যায়। সেই থ্রেশহোল্ডের নীচে, বিকৃতিটি স্থিতিস্থাপক এবং লোড সরানো হলে সম্পূর্ণরূপে পুনরুদ্ধার হয়। এই কারণেই একটি তার কখনই ঠিক সেখানে থাকে না যেখানে আপনি এটিকে ধাক্কা দেন: বাইরের অর্ধেক প্রসারিত হয়, ভিতরের অর্ধেক সংকুচিত হয় এবং তাদের মধ্যবর্তী সীমানা, যাকে নিরপেক্ষ অক্ষ বলা হয়, তার মূল দৈর্ঘ্য বজায় রাখে।
একটি মোড়ের পরে স্প্রিংব্যাকের পরিমাণ তিনটি ভেরিয়েবল দ্বারা নিয়ন্ত্রিত হয়: বস্তুগত মেজাজ (কঠিন মেজাজ আরও স্থিতিস্থাপক শক্তি সঞ্চয় করে), তারের ব্যাস (মোটা তারের জন্য আরও বল প্রয়োজন এবং আরও কৌণিক পুনরুদ্ধার দেখায়), এবং ভিতরে বাঁক ব্যাসার্ধ (একটি শক্ত ব্যাসার্ধ স্ট্রেনকে ঘনীভূত করে এবং স্থিতিস্থাপক অংশকে বাড়ায়)। এগুলো নিয়ন্ত্রণ না করে প্রতিটি অংশ ভিন্ন কোণে বেরিয়ে আসে।
নীচের সারণীটি তারের ব্যাসের দ্বিগুণের সমান ব্যাস সহ একটি ম্যান্ড্রেলের চারপাশে গঠিত 90-ডিগ্রী বাঁকের জন্য প্রতিনিধিত্বমূলক মানগুলি দেখায়। এগুলি রেফারেন্স নম্বর, গ্যারান্টি নয়: সঠিক স্প্রিংব্যাক শস্যের দিক, পৃষ্ঠের অবস্থা এবং টুলিং জ্যামিতির উপর নির্ভর করে।
| তারের উপাদান | শর্ত/মান | ফলন শক্তি (MPa) | 90 ডিগ্রিতে স্প্রিংব্যাক |
|---|---|---|---|
| অ্যানিলেড তামা, অক্সিজেন-মুক্ত | নরম | 50-70 | 1-3 ডিগ্রী |
| অ্যালুমিনিয়াম 5052 | H32 মেজাজ | 190-220 | 3-6 ডিগ্রী |
| অর্ধ-শক্ত পিতল (70/30) | কার্তুজ পিতল | 300-450 | 4-7 ডিগ্রী |
| স্টেইনলেস স্টিল 304 | বসন্তের মেজাজ | 1,200-1,500 | 8-12 ডিগ্রী |
| সঙ্গীত তার | ASTM A228, 0.5–2.0 মিমি | 1,600-2,400 | 12-18 ডিগ্রী |
এই সংখ্যাগুলি ব্যাখ্যা করে যে কেন একটি নরম তামার তারকে থাম্ব চাপের সাথে একটি নিখুঁত 90 ডিগ্রিতে মোড়ানো যায়, যখন একটি 2 মিমি মিউজিক তার লক্ষ্যের 10 ডিগ্রি অতিক্রম করার পরেও 78 ডিগ্রিতে বসে থাকে। উচ্চ-টেনসিল তারে সঞ্চিত ইলাস্টিক শক্তি বাস্তব, এবং এটি পরিচালনা করার একমাত্র নির্ভরযোগ্য উপায় হল এটির জন্য পরিকল্পনা করা।
একক টুকরা, প্রোটোটাইপ, মেরামতের কাজ এবং ছোট নমুনার জন্য, হ্যান্ড টুল যেকোনো মেশিন সেটআপের চেয়ে দ্রুত। লক্ষ্য শক্তি নয় কিন্তু নিয়ন্ত্রণ: একটি পরিষ্কার বাঁক ধীরে ধীরে তৈরি করা হয়, প্লায়ার চোয়ালের কাছাকাছি, তার দৈর্ঘ্য বরাবর সমর্থিত।
স্প্রিংব্যাক একটি ত্রুটি নয়; এটি একটি অনুমানযোগ্য পরিমাণ। একবার আপনি একটি প্রদত্ত উপাদান, ব্যাস এবং টুলিংয়ের জন্য স্প্রিংব্যাক কোণ জেনে গেলে, প্রথম অংশটি তৈরি করার আগে আপনি সঠিক বাঁকের অবস্থানটি গণনা করতে পারেন।
সম্পর্কটি সহজ: চূড়ান্ত কোণ = বাঁকানো কোণ বিয়োগ স্প্রিংব্যাক কোণ। 90 ডিগ্রিতে শেষ করতে, আপনাকে অবশ্যই 90 S ডিগ্রিতে বাঁকতে হবে, যেখানে S হল মাপা স্প্রিংব্যাক। উদাহরণস্বরূপ, স্প্রিং টেম্পারে একটি 1.5 মিমি স্টেইনলেস স্টিল 304 তার একটি 3 মিমি ম্যান্ডরেলের উপর প্রায় 10-12 ডিগ্রি স্প্রিংব্যাক দেখায়। তাই হাত বা মেশিনটিকে 100-102 ডিগ্রি বাঁকানোর জন্য সেট করা উচিত এবং তারটি 90 ডিগ্রির কাছাকাছি স্থির হবে।
তারের জন্য বাঁক ভাতা সূত্র: L = pi x (D k x d) x থিটা / 360, যেখানে L হল বাঁকের দ্বারা ব্যবহৃত তারের দৈর্ঘ্য, D হল বাঁকের ভিতরের ব্যাস, d হল তারের ব্যাস, থিটা হল ডিগ্রীতে বাঁক কোণ এবং k হল 0.33 এর একটি নিরপেক্ষ-অক্ষ ফ্যাক্টর যা 0.33 পর্যন্ত rai5 পর্যন্ত বড় টাইট বাঁকের জন্য।
কাজের উদাহরণ: 2 মিমি তার, 10 মিমি ভিতরে ব্যাস, 90-ডিগ্রি বাঁক, k = 0.4। L = 3.14 x (10 0.4 x 2) x 90 / 360 = 3.14 x 10.8 x 0.25 = 8.48 মিমি। অনুশীলনে, এই বাঁকটি প্রায় 8.5 মিমি সোজা তারের দৈর্ঘ্য গ্রহণ করে। এই সূত্রটি ধারাবাহিকভাবে ব্যবহার করা অংশ-দৈর্ঘ্যের ত্রুটির সবচেয়ে সাধারণ উৎসকে দূর করে।
| তারের ব্যাস | নরম copper | অ্যালুমিনিয়াম 5052-H32 | হালকা ইস্পাত | স্প্রিং-মেজাজ ইস্পাত |
|---|---|---|---|---|
| 0.5 মিমি | 0.5 মিমি | 0.8 মিমি | 1.0 মিমি | 1.5 মিমি |
| 1.0 মিমি | 1.0 মিমি | 1.5 মিমি | 2.0 মিমি | 3.0 মিমি |
| 2.0 মিমি | 2.0 মিমি | 3.0 মিমি | 4.0 মিমি | 6.0 মিমি |
| 4.0 মিমি | 4.0 মিমি | 6.0 মিমি | 8.0 মিমি | 12 মিমি |
যদি আপনার অ্যাপ্লিকেশন এই মানগুলির নীচে একটি ব্যাসার্ধের দাবি করে, তবে বাইরের তন্তুগুলি ফাটবে এবং অংশটি পরে ক্লান্তিতে ব্যর্থ হবে। ব্যবহারিক সমাধানগুলি হল গঠনের আগে অ্যানিলেড তারে স্যুইচ করা, একটি বৃহত্তর ম্যান্ড্রেল ব্যবহার করা, বা, উৎপাদনে, সিএনসি প্রোগ্রামটিকে একাধিক বৃদ্ধির উপর বাঁক বিতরণ করতে দিন।
বেশিরভাগ তারের-নমন সমস্যাগুলি সামঞ্জস্যপূর্ণ এবং এড়ানো যায়। নিচের সারণীটি কর্মশালায় প্রায়শই দেখা ছয়টি ভুলের তালিকা করে, যার প্রতিটির জন্য ব্যবহারিক সংশোধন রয়েছে।
| ভুল | সাধারণ ফলাফল | ব্যবহারিক সংশোধন |
|---|---|---|
| প্লায়ার টিপস খুব কাছাকাছি নমন | বাঁক মূলে কিঙ্ক বা খাঁজ | তারটি চোয়ালের গভীরে সরান এবং চোয়ালের সমতল ভিত্তির বিরুদ্ধে বাঁকুন |
| এক আকস্মিক গতিতে বাঁকানো | প্রসারিত বাইরের দিকে ফাটল | দুই বা তিনটি ইনক্রিমেন্টে ধীরে ধীরে বল প্রয়োগ করুন |
| স্প্রিংব্যাক উপেক্ষা করা | চূড়ান্ত কোণ সবসময় খুব প্রশস্ত হয় | সারণি 1 থেকে স্প্রিংব্যাক কোণ দ্বারা ওভারবেন্ড |
| ভুল mandrel আকার | ওভারসাইজড বা ভেঙে পড়া বাঁক | ম্যান্ড্রেল ব্যাসের সাথে প্রয়োজনীয় ভিতরের ব্যাসার্ধের সাথে মিল করুন |
| একই স্পট বারবার বাঁকানো | কাজ কঠোরতা ভঙ্গুর ফ্র্যাকচার বাড়ে | গঠনের আগে সংশোধন বা অ্যানিল ছোট করুন |
| ভুল রেফারেন্স পয়েন্ট থেকে পরিমাপ | অংশগুলি বাঁক ভাতা দ্বারা ছোট বা দীর্ঘ বেরিয়ে আসে | মোড়ের ভিতর থেকে পরিমাপ করুন এবং সূত্র থেকে ভাতা যোগ করুন |
ম্যানুয়াল নমন একটি লুকানো খরচ আছে: ধারাবাহিকতা. একজন অভিজ্ঞ অপারেটর অংশগুলির একটি সিরিজে মোটামুটি প্লাস বা মাইনাস 0.5 মিমি সহনশীলতা ধারণ করে। একটি CNC ওয়্যার বাঁকানোর মেশিন প্লাস বা বিয়োগ 0.05 মিমি ধারণ করে, যা 10 গুণ বেশি শক্ত, এবং এটি ক্লান্তি, মেজাজ বা বিভ্রান্তি ছাড়াই তা করে। পরিবর্তন করার সিদ্ধান্ত দক্ষতা সম্পর্কে নয়; এটা সংখ্যা সম্পর্কে.
অনুশীলনে, ক্রসওভার পয়েন্টটি 1.5-4 মিমি পরিসরে তারের জন্য প্রতি মাসে প্রায় 500 টুকরা আসে। সেই ভলিউমের নিচে, মেশিন সেটআপের সময় ফেরত নাও দিতে পারে; এর উপরে, অংশ প্রতি খরচ তীব্রভাবে কমে যায়। অংশ প্রতি খরচ, টুলিং, এবং রক্ষণাবেক্ষণের একটি বিশদ তুলনা আমাদের মধ্যে উপলব্ধ শিল্প তারের বেন্ডার সম্পূর্ণ ক্রেতার গাইড .
একটি বাস্তবসম্মত উদাহরণ: একটি প্রস্তুতকারক প্রতি মাসে 1,800টি অভিন্ন বাঁকানো তারের বন্ধনী তৈরি করে, প্রতিটিতে দুটি 90-ডিগ্রি বাঁক এবং একটি 45-ডিগ্রি বাঁক সহ, একটি একক চালাতে পারে 4-অক্ষ CNC বসন্ত তারের নমন মেশিন এবং দুইজন পূর্ণ-সময়ের ম্যানুয়াল কর্মী প্রতিস্থাপন করুন। মেশিনটি প্লাস বা মাইনাস 0.1 মিমি এর মধ্যে প্রতিটি কোণ ধরে রাখে এবং জ্যামিতি ত্রুটিগুলির জন্য বার্ষিক প্রত্যাহার হার শূন্যের কাছাকাছি চলে যায়।
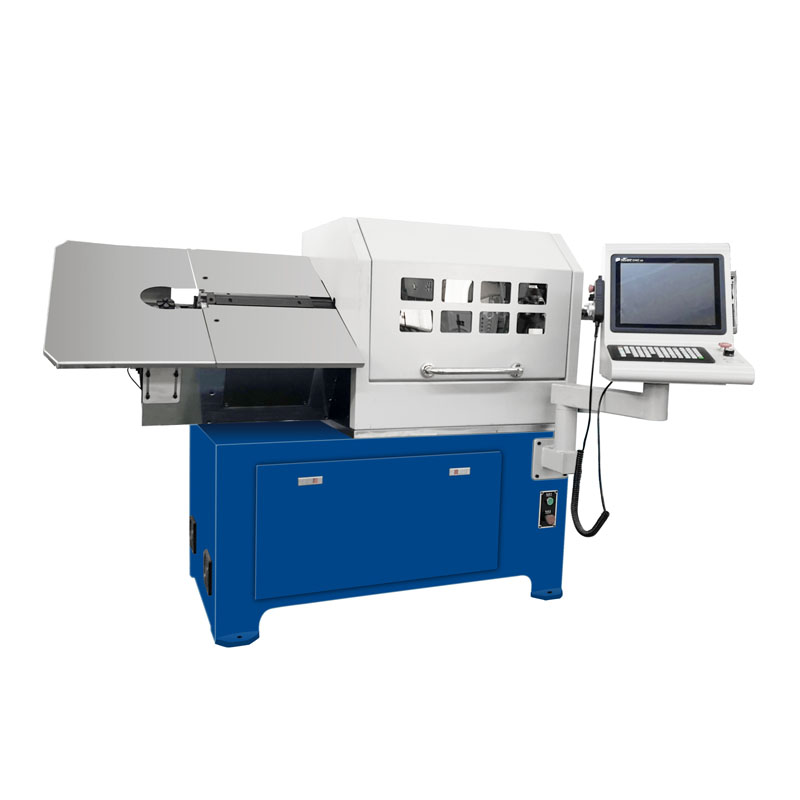 চীন CNC বসন্ত নমন মেশিন প্রস্তুতকারক, সরবরাহকারী WNJ হল একটি চীন কাস্টম স্প্রিং বেন্ডিং মেশিন প্রস্তুতকারী এবং স্প্রিং বেন্ডিং মেশিন সরবরাহকারী, ZW-480 4AXIS CNC স্প্রিং ওয়্যার বেন্ডি অফার করে... পণ্য দেখুন →
একটি CNC তারের নমন মেশিন মোটর সহ এক জোড়া প্লায়ার নয়। এটি একটি সার্ভো-নিয়ন্ত্রিত ফর্মিং সিস্টেম যা তারকে ফিড করে, গঠনকারী মাথাটি ঘোরায় এবং সমন্বিত গতিতে বাঁকানো হাতকে দোল দেয়। আউটপুট হল 3D স্থানাঙ্কের একটি সেট যা একই প্রোগ্রাম চালানো অন্য যে কোনও মেশিনে হুবহু পুনরাবৃত্তি করা যেতে পারে।
একটি 4-অক্ষ মেশিন জুড়ে ব্যবহৃত বেশিরভাগ বন্ধনী, হুক এবং ফ্রেমগুলিকে কভার করে স্বয়ংচালিত এবং নির্মাণ শিল্প। যে অংশগুলির জন্য কয়েল করা অংশগুলিরও প্রয়োজন, একটি 6-অক্ষ বা 7-অক্ষ মেশিন একই চক্রে কয়েলিং ফাংশন যোগ করে। তাই আধুনিক সিএনসি তারের নমন মেশিন একক-উদ্দেশ্যের সরঞ্জামের পরিবর্তে কনফিগারযোগ্য প্ল্যাটফর্ম হিসাবে নির্মিত।
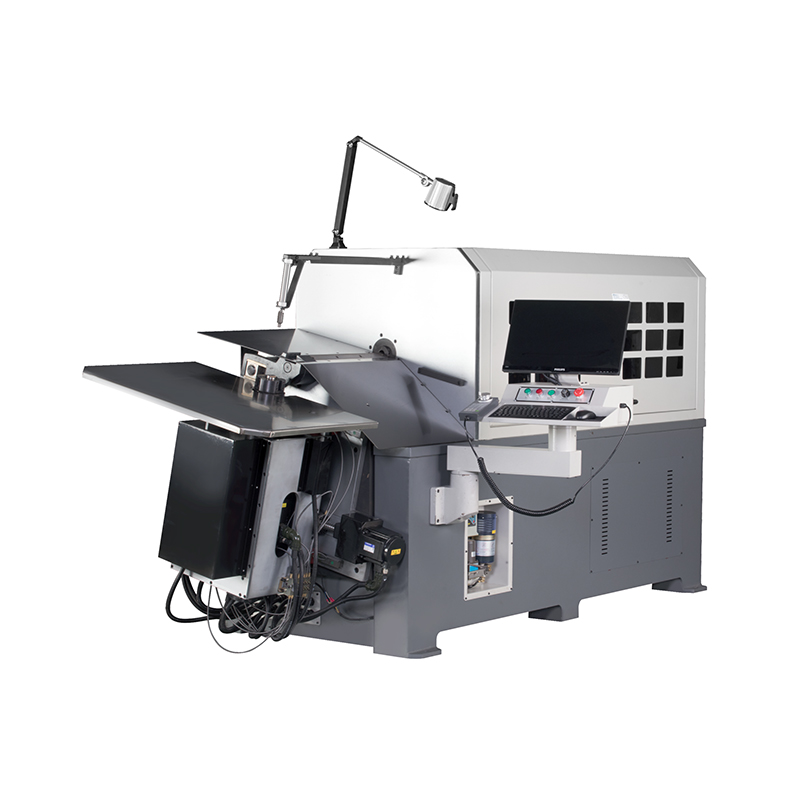 WNJ মেশিন | পাইকারি সিএনসি তারের নমন মেশিন কারখানা, কোম্পানি সর্বশক্তিমান স্প্রিং মেশিন কোং, লিমিটেড (ডাব্লুএনজে মেশিন) হল একটি চায়না সিএনসি ওয়্যার বেন্ডিং মেশিন ফ্যাক্টরি এবং ওয়্যার বেন্ডিং মেশিন কোম্পানি, সম্পূর্ণ অফার... পণ্য দেখুন →
কন্ট্রোল সিস্টেম প্রতিটি উপাদান পরিবারের জন্য একটি স্প্রিংব্যাক টেবিল সংরক্ষণ করে। যখন অপারেটর 90 ডিগ্রির লক্ষ্য কোণে প্রবেশ করে, তখন মেশিনটি স্বয়ংক্রিয়ভাবে 90 S ডিগ্রিতে বাঁকে যায়, যেখানে টেবিল থেকে S আসে। ওয়্যার লট পরিবর্তন হলে অপারেটর শুধুমাত্র S সামঞ্জস্য করে। এটি ম্যানুয়াল গঠনের সবচেয়ে পরিবর্তনশীল অংশটিকে সরিয়ে দেয়, যা মানুষের অনুমান যে কতটা ওভারবেন্ড করতে হবে।
একটি সার্ভো-চালিত তারের বাঁকানো মেশিন ছোট বন্ধনীর জন্য প্রতি ঘন্টায় 1,500-3,000 টুকরা সাইকেল সময়ে পৌঁছায় এবং এটি সম্পূর্ণ শিফটে /−0.05 মিমি এর মধ্যে অবস্থানগত পুনরাবৃত্তিযোগ্যতা ধরে রাখতে পারে। একটি তারের নমন মেশিনের ব্যবহারিক সীমা হল তারের ব্যাস এবং টুলিং জ্যামিতি, গতি নয়। 4 মিমি তারের জন্য রেট করা একটি মেশিন বেশিরভাগ 0.5-4 মিমি উপকরণ বাঁকতে পারে, তবে প্রতিটি ব্যাসের পরিসরের জন্য এটির জন্য একটি আলাদা টুল সেট প্রয়োজন।
বাঁকানো তারের পরিবর্তে সত্যিকারের কুণ্ডলীকৃত স্প্রিংসের উপাদানগুলির জন্য, একটি ডেডিকেটেড কয়লার সবচেয়ে ভাল। সেই ক্ষেত্রে, ক 6/7-অক্ষ CNC বসন্ত কয়েলিং মেশিন একটি একক পাসে মোটামুটি 1.5-8 মিমি ব্যাস পরিসীমা সহ কম্প্রেশন এবং এক্সটেনশন স্প্রিংস তৈরি করতে পারে। একটি তারের বেন্ডার এবং একটি স্প্রিং কয়লারের মধ্যে পার্থক্য জানা ভুল মেশিন কেনাকে বাধা দেয়।
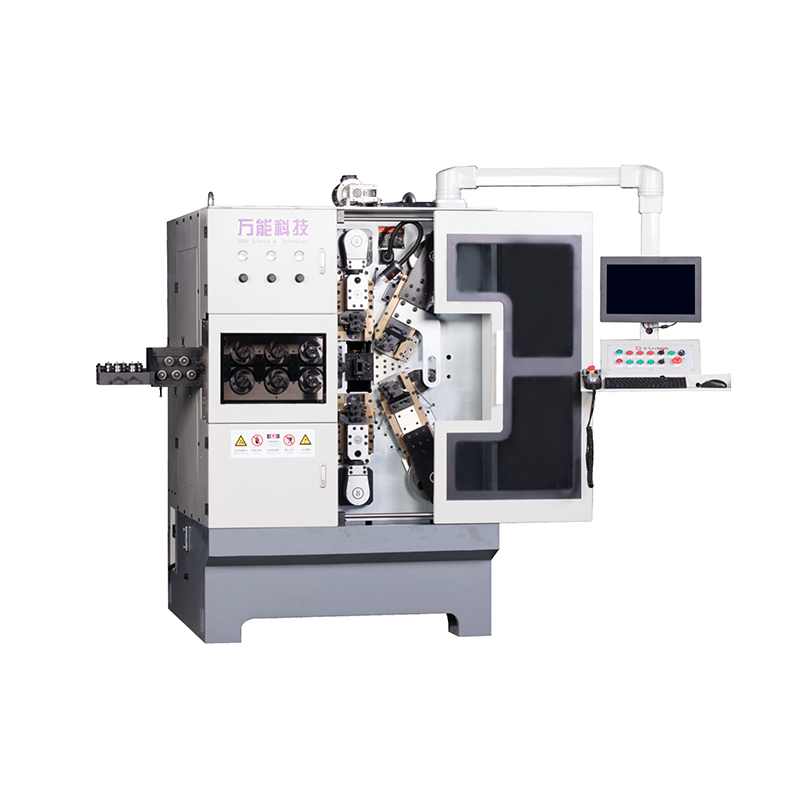 কাস্টম TK-760 6-7AXES CNC স্প্রিং কয়েলিং মেশিন কারখানা, কোম্পানি - WNJ মেশিন Zhejiang Omnipotent Spring Machine Co., Ltd (WNJ Machine) হল একটি চীনের পাইকারি TK-760 6-7AXES CNC স্প্রিং কয়েলিং মেশিন কারখানা এবং কম... পণ্য দেখুন →
আপনি যদি মাথা, ফিড সিস্টেম এবং কন্ট্রোল লুপের পিছনে যান্ত্রিক বিবরণ চান তবে আমাদের নিবন্ধটি দেখুন একটি নমন মেশিন কিভাবে কাজ করে ধাপে ধাপে প্রক্রিয়া ব্যাখ্যা করে।
বক্ররেখার জন্য গোলাকার-নাকের প্লাইয়ার, 90-ডিগ্রি কোণে ফ্ল্যাট-নোজ প্লায়ার এবং সামঞ্জস্যপূর্ণ ব্যাসের জন্য একটি ম্যান্ড্রেল ব্যবহার করুন। নির্দিষ্ট উপাদানের স্প্রিংব্যাক কোণ দ্বারা overbend. কয়েক শতাধিক অভিন্ন টুকরোগুলির জন্য, একটি CNC তারের নমন মেশিন অনুমানকে সম্পূর্ণরূপে সরিয়ে দেয়।
তার ফলন শক্তি পর্যন্ত স্থিতিস্থাপক হয়. বল অপসারণের সাথে সাথে ইলাস্টিক অংশটি পুনরুদ্ধার হয়। স্প্রিংব্যাক উচ্চ ফলন শক্তি এবং শক্ত বাঁক ব্যাসার্ধের সাথে বৃদ্ধি পায়। সমাধান সবসময় মাপা স্প্রিংব্যাক কোণ দ্বারা overbending হয়, শক্তিশালী বল নয়.
হালকা ইস্পাত জন্য, অন্তত 1x তারের ব্যাস ব্যবহার করুন. স্প্রিং-টেম্পার স্টিল এবং মিউজিক তারের জন্য, ব্যাস 2-3x ব্যবহার করুন। এই মানগুলির নীচে বাঁকানো বাইরের তন্তুগুলি ফাটল করে এবং ক্লান্তি জীবনকে হ্রাস করে। সাধারণ উপকরণগুলির সম্পূর্ণ তালিকা উপরের টেবিল 2 এ দেখানো হয়েছে।
হ্যাঁ, দুটি শর্তের সাথে: ব্যাসার্ধটিকে ব্যাসের 2-3x উপরে রাখুন এবং একক প্রভাবের পরিবর্তে নিয়ন্ত্রিত বৃদ্ধিতে ক্রমান্বয়ে বাঁকুন। একটি সিএনসি তারের নমন মেশিনটি আরও উপযুক্ত কারণ এটি সঠিক গতি এবং কোণ প্রয়োগ করে, যার কারণে উচ্চ-টেনসিল তার প্রায় সবসময়ই উত্পাদনের মেশিনে তৈরি হয়।
L = pi x (D k x d) x theta / 360 সূত্রটি ব্যবহার করুন। k = 0.4, L = 0.785 x (D 0.4d) সহ 90-ডিগ্রি বাঁকের জন্য। bends মধ্যে প্রতিটি সোজা সেগমেন্ট এই ভাতা যোগ করুন.
যখন সহনশীলতা /−0.1 মিমি এর নিচে হয়, যখন আয়তন প্রতি মাসে 500 অভিন্ন অংশের উপরে হয়, অথবা যখন একাধিক সমতলের বাঁক সহ জ্যামিতি ত্রিমাত্রিক হয়। আউটপুটে গতি, নির্ভুলতা এবং টুলিং প্রভাবের গভীর তুলনার জন্য, আমাদের দেখুন নমন মেশিন কর্মক্ষমতা নিবন্ধ।
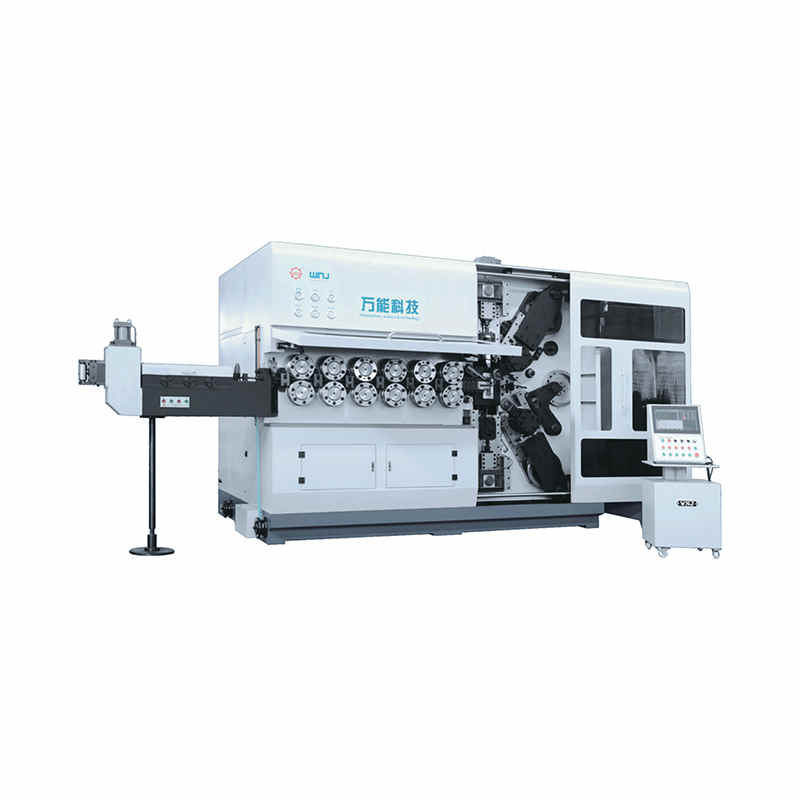
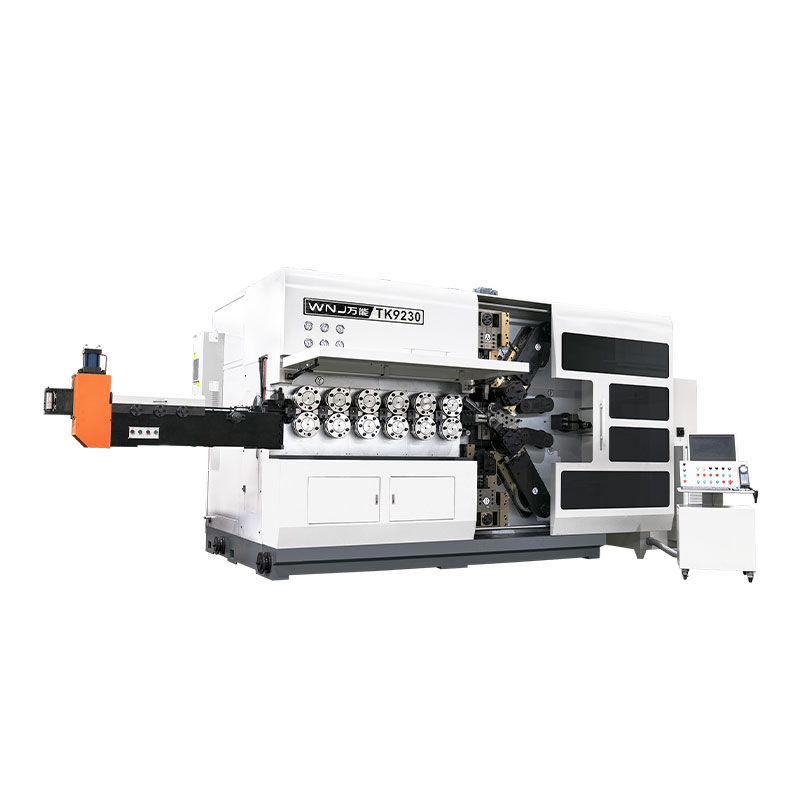
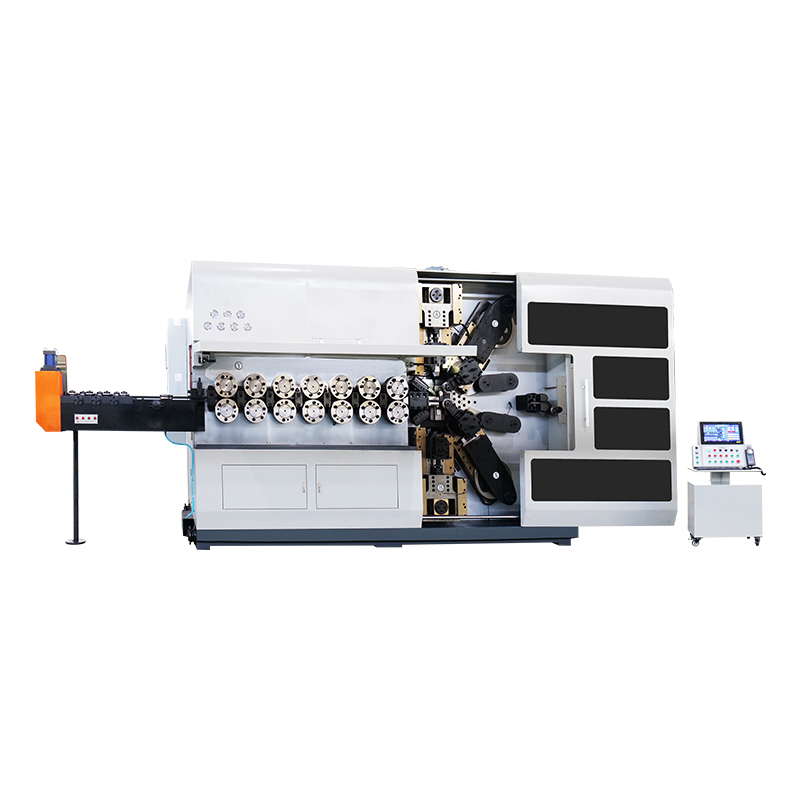
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন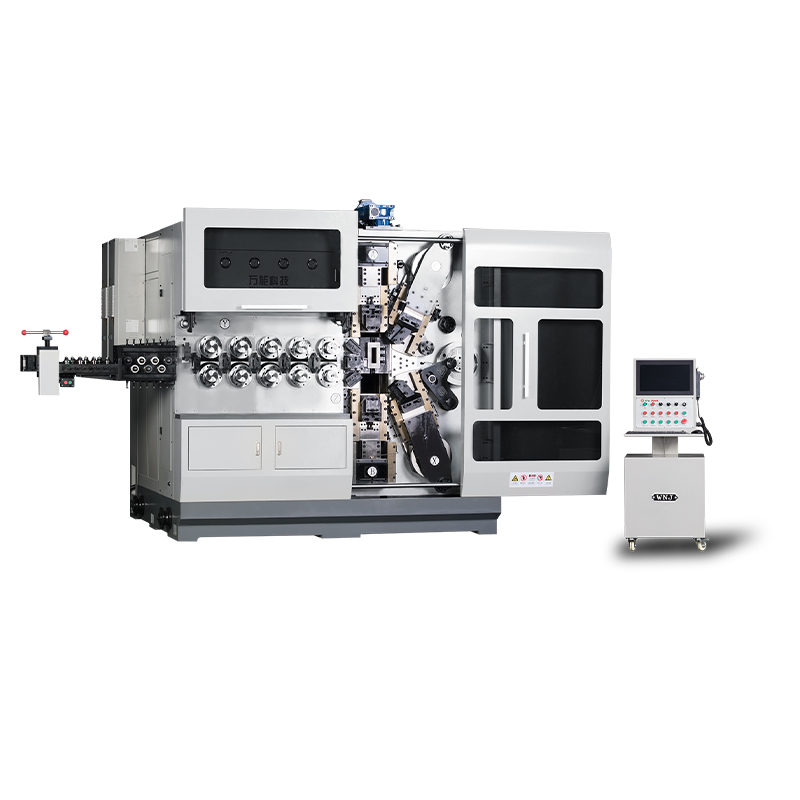
12120 টাকা TK-12120 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন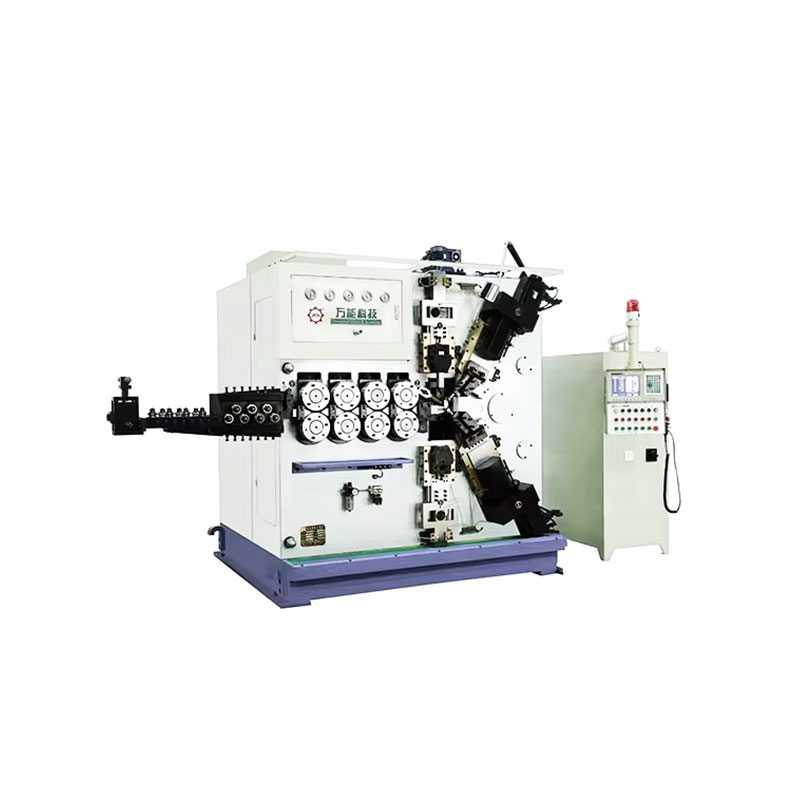
TK-6160 TK-6160 CNC স্প্রিং রোলিং মেশিন ...
বিস্তারিত দেখুন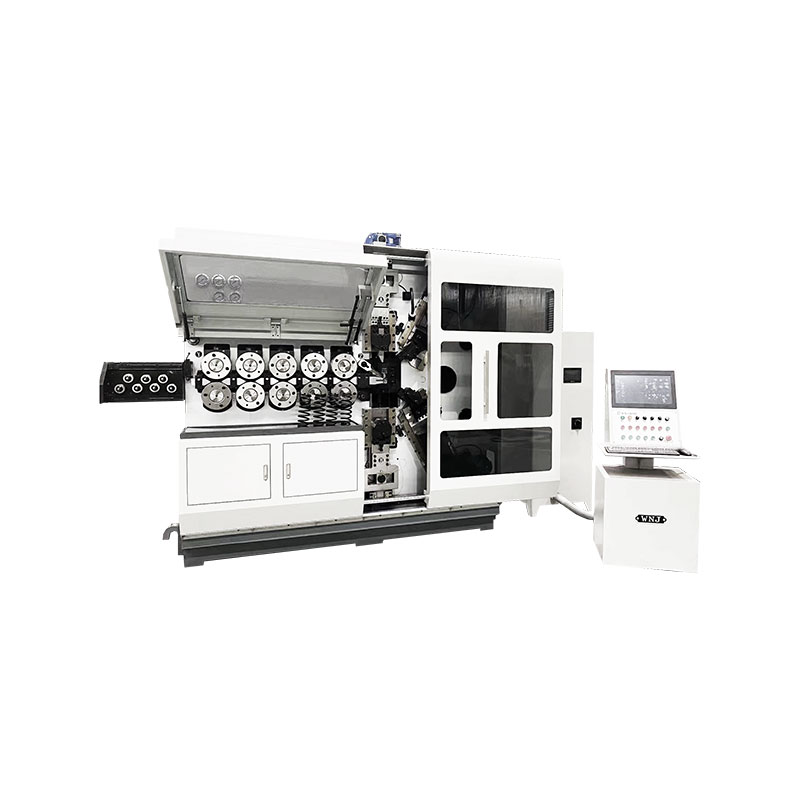
টাকা-6120 TK-6120 CNC স্প্রিং রোলিং মেশিন ...
বিস্তারিত দেখুন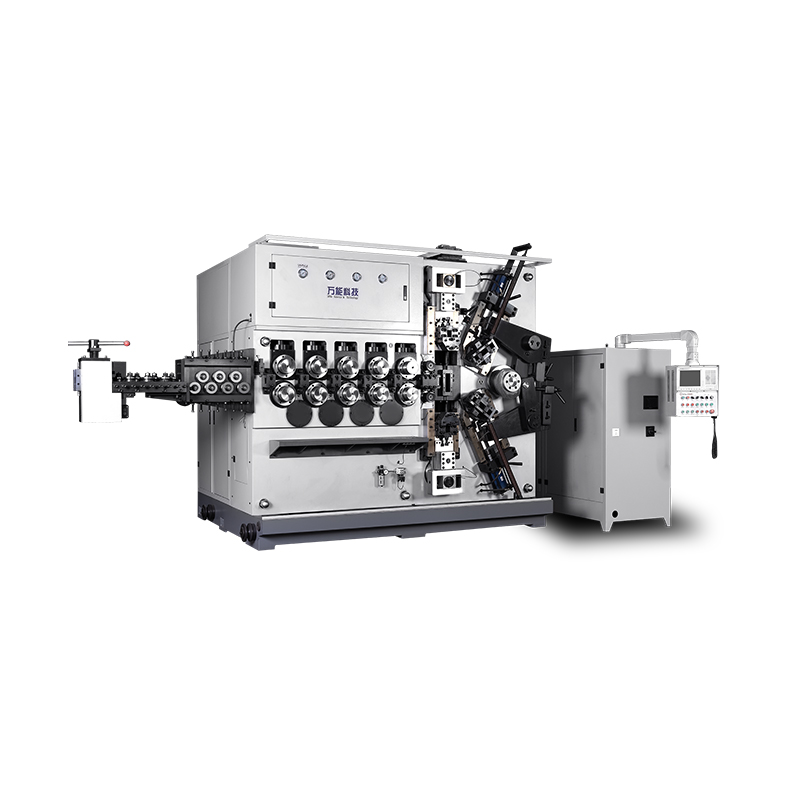
TK-5200 TK-5200 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন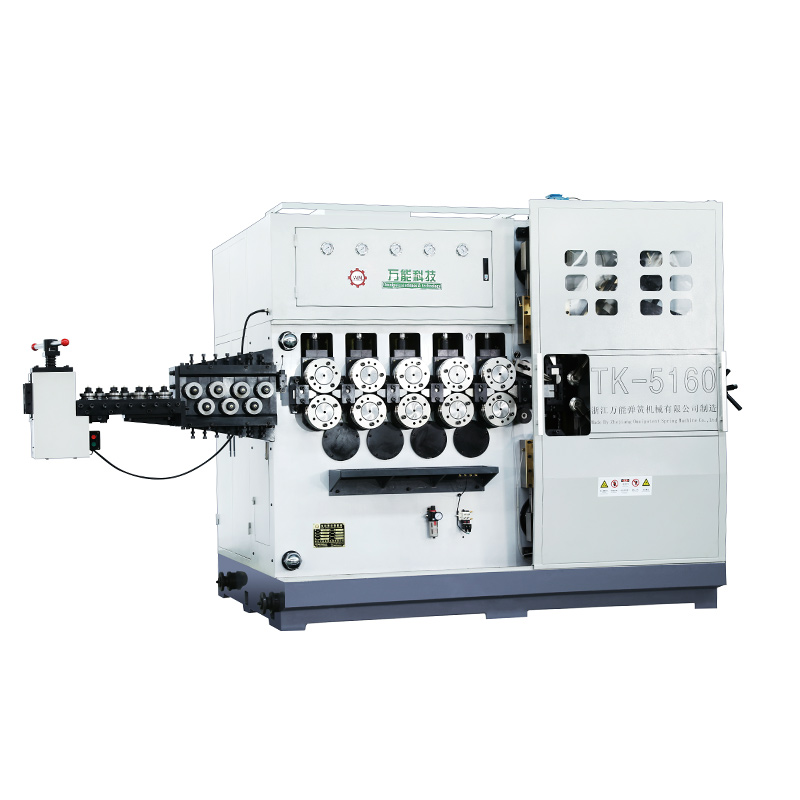
TK-5160 TK-5160 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন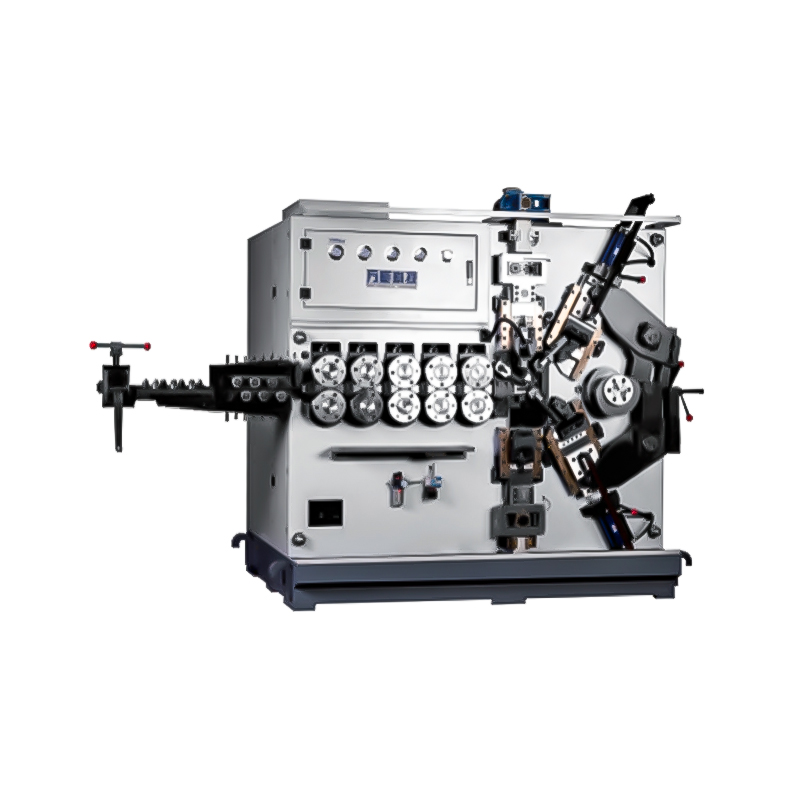
TK-5120 TK-5120 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুনমোবাইল কিউআর কোড