ভাষা

একটি ক্রয়কারী দল তিনটি সংখ্যা সহ একটি অঙ্কন এগিয়ে দেয়: 2.0 মিমি মিউজিক ওয়্যার, আটটি বডি কয়েল এবং 90 ডিগ্রির একটি ফ্রি লেগ অ্যাঙ্গেল৷ সম্পূর্ণ বিচ্যুতিতে ঘূর্ণন সঁচারক বল 0.40 এবং 0.44 N-m এর মধ্যে বসতে হবে, এবং অংশটিকে একটি সীট ল্যাচ অ্যাসেম্বলির ভিতরে 250,000 খোলা এবং বন্ধ চক্রের মধ্যে থাকতে হবে। প্রথম নমুনা প্রতিটি চেক পাস. চার মাস পরে, ফিল্ড রিটার্ন দেখায় যে পা প্রায় 40,000 সাইকেলে ফাটল, এবং প্রতিটি ফ্র্যাকচার একই জায়গায় বসে: বাঁক যেখানে পা কুণ্ডলীর শরীর ছেড়ে যায়। তারের রসায়ন সঠিক ছিল। কয়েল ব্যাস সঠিক ছিল. ব্যর্থতা একটি বাঁক ব্যাসার্ধ দ্বারা সিদ্ধান্ত নেওয়া হয়েছিল কেউ পরিমাপ করেনি।
সরাসরি উত্তর: একটি টরসিয়াল স্প্রিং চারটি ভেরিয়েবলের উপর বেঁচে থাকে বা মারা যায় - তারের প্রসার্য শক্তি এবং পৃষ্ঠের অবস্থা, ভিতরের বাঁকের ব্যাসার্ধ যেখানে প্রতিটি পা শরীর থেকে বেরিয়ে যায়, সেই বাঁকের ভিতরের ফাইবারে বাঁকানো চাপ এবং কুণ্ডলী করার পরে প্রয়োগ করা চাপ উপশম। তাদের যেকোনো একটি পরিবর্তন করুন এবং ঘূর্ণন সঁচারক বল, মুক্ত কোণ এবং ক্লান্তি জীবন সব একসাথে চলে।
এই নির্দেশিকাটি দোকানের মেঝেতে এই চারটি ভেরিয়েবলের অর্থ কী, একটি স্পেসিফিকেশনে লেখার যোগ্য সংখ্যাগুলি, আধুনিক CNC স্প্রিং মেশিনগুলি কীভাবে বারবার পায়ের কোণগুলি ধরে রাখে এবং ব্যর্থতার ধরণগুলি যা আপনাকে বলে যে কোন প্যারামিটারটি প্রবাহিত হয়েছে তা কভার করে। এটি এমন লোকদের জন্য লেখা হয়েছে যাদের প্রথম নিবন্ধ পরিদর্শনে সাইন অফ করতে হবে এবং তারপরে দুই বছর পরে সেই সিদ্ধান্তটি রক্ষা করতে হবে।
একটি টরসিয়াল স্প্রিং পাকিয়ে শক্তি সঞ্চয় করে, সংকুচিত নয়। শরীরের কয়েলগুলি টর্শনের পরিবর্তে বাঁকানোর ক্ষেত্রে তারের কুণ্ডলী হিসাবে কাজ করে, দুটি পা লোড প্রেরণ করে এবং বিশ্রামে সেই পায়ের মধ্যবর্তী কোণটি মুক্ত কোণ। যখন একটি মেকানিজম একটি পা অন্যটির তুলনায় ঘোরে, তখন স্প্রিং প্রতিরোধ করে, এবং উপাদানটির ফলন না হওয়া পর্যন্ত প্রতিরোধী টর্কটি বিচ্যুতি কোণের অনুপাতে মোটামুটিভাবে বৃদ্ধি পায়।
হার - ডিগ্রী প্রতি টর্ক - তারের ব্যাসের চতুর্থ শক্তির সাথে স্কেল এবং সক্রিয় কয়েলের সংখ্যা এবং গড় কয়েল ব্যাসের সাথে রৈখিকভাবে পড়ে। সেই চতুর্থ-পাওয়ার সম্পর্ক হল কেন একটি 5 শতাংশ তারের ব্যাস পরিবর্তন টর্ককে 20 শতাংশের বেশি স্থানান্তর করতে পারে এবং কেন তারের ব্যাস শংসাপত্রগুলি অন্যান্য স্প্রিং ধরণের তুলনায় টর্শন স্প্রিংগুলির জন্য বেশি গুরুত্বপূর্ণ। তারের ইলাস্টিক মডুলাসও সরাসরি প্রবেশ করে: কার্বন ইস্পাত প্রায় 207 GPa এ চলে, যখন 302 স্টেইনলেস 193 GPa-এর কাছাকাছি বসে, তাই রেট পুনঃগণনা ছাড়াই একটি সরল উপাদানের অদলবদল টর্ক উইন্ডোটি মিস করবে।
লেগ-টু-বডি সংযোগস্থলে বাঁকানো চাপ প্রয়োগ করা মুহূর্ত এবং তারের অংশ থেকে গণনা করা হয়, তারপরে একটি সংশোধন ফ্যাক্টর দ্বারা গুণিত হয় যা বাঁকটি শক্ত হওয়ার সাথে সাথে বৃদ্ধি পায়। সরল ভাষায়: পা কুণ্ডলীটি ছেড়ে যে কোণটি যত তীক্ষ্ণ হবে, ততই সর্বোচ্চ চাপ বাড়বে এবং যত তাড়াতাড়ি সেই কোণের অভ্যন্তরে ক্লান্তি ফাটল শুরু হবে। ডিজাইন নির্দেশিকা সাধারণত কমপক্ষে অর্ধেক তারের ব্যাসের ভিতরের বাঁক ব্যাসার্ধের জন্য কল করে এবং ক্লান্তি-সমালোচনামূলক অংশগুলি প্রায়শই একটি সম্পূর্ণ তারের ব্যাস ব্যবহার করে। একই কোণে টুলের চিহ্ন, ডাই স্ক্র্যাচ এবং গ্রাইন্ডিং বার্নগুলি ক্র্যাক স্টার্টার হিসাবেও কাজ করে, যে কারণে পৃষ্ঠের অবস্থাটি উপাদান গ্রেডের পাশের স্পেসিফিকেশনের অন্তর্ভুক্ত।
একটি কয়েল স্প্রিং ঘড়ির কাঁটার দিকে বা ঘড়ির কাঁটার বিপরীত দিকে ক্ষত হতে পারে। একটি টর্শন স্প্রিংকে সেই দিকে বিচ্যুত করা উচিত যা কয়েলগুলিকে শক্ত করে, কারণ শক্ত করা ভিতরের ব্যাসকে কমিয়ে দেয় এবং স্প্রিংটিকে তার শ্যাফ্ট বা ম্যান্ডরেলে বসে রাখে। এটি অন্যভাবে লোড করুন এবং শরীর খোলে, ভিতরের ব্যাস বৃদ্ধি পায় এবং বসন্ত তার খাদ বা হাউজিংয়ের বিরুদ্ধে জ্যাম থেকে হাঁটতে পারে। এই একক বিশদটি অ্যাসেম্বলি-লাইন প্রত্যাখ্যানের একটি আশ্চর্যজনক ভাগের কারণ হয় এবং এটি সাধারণত তখনই ধরা পড়ে যখন অঙ্কনটি লোডিং তীর এবং বাতাসের হাত একসাথে দেখায়।
নীচের সারণীটি এমন রেঞ্জগুলি সংগ্রহ করে যা অভিজ্ঞ বসন্তের দোকানগুলি কঠোর সীমার পরিবর্তে কাজের অঞ্চল হিসাবে বিবেচনা করে। এই সীমার বাইরের মানগুলি স্বয়ংক্রিয়ভাবে ভুল নয়, তবে অঙ্কন প্রকাশের আগে তারা টুলিং, পরিদর্শন খরচ এবং ক্লান্তি মার্জিন সম্পর্কে একটি কথোপকথনের প্রাপ্য। ঘূর্ণন সঁচারক বল এবং চাপ পিছনে সমীকরণ একটি পূর্ণাঙ্গ চিকিত্সার জন্য, এই টর্শন স্প্রিং ডিজাইন সমীকরণ এবং উপকরণ গাইড ধাপে ধাপে গণনার অনুক্রমের মধ্য দিয়ে চলে।
| প্যারামিটার | সাধারণ কাজের পরিসর | কেন এটা ব্যাপার |
|---|---|---|
| তারের ব্যাস | 0.2 মিমি থেকে 6 মিমি | 6 মিমি-এর উপরে, কোল্ড কয়েলিং এবং লেগ বাঁকানোর জন্য উচ্চতর মেশিন বল এবং যত্নশীল টুল সমর্থন প্রয়োজন |
| স্প্রিং সূচক (মানে ব্যাস তারের ব্যাস দ্বারা বিভক্ত) | 4 থেকে 16 | 4 নীচে তারের বাঁক এ অতিরিক্ত চাপ হয়; 16-এর উপরে কয়েলটি অস্থির এবং সহজেই জট লেগে যায় |
| পায়ে বাঁক ব্যাসার্ধ ভিতরে | 0.5 থেকে 1.0 গুণ তারের ব্যাস | স্ট্রেস সংশোধন ফ্যাক্টর সেট করে এবং তাই পুরো অংশের ক্লান্তি জীবন |
| সক্রিয় শরীরের কয়েল | 2 থেকে 20 | কম কয়েল দ্রুত হার বাড়ায় এবং চাপকে ঘনীভূত করে |
| বিনামূল্যে কোণ সহনশীলতা | প্লাস বা মাইনাস 3 থেকে 8 ডিগ্রী | আঁটসাঁট ব্যান্ডগুলির জন্য ইন-প্রসেস অ্যাঙ্গেল চেক এবং নিয়ন্ত্রিত স্ট্রেস রিলিফ প্রয়োজন |
| রেট ডিফ্লেকশনে টর্ক | প্লাস বা মাইনাস 10 শতাংশ সাধারণ | তারের ব্যাস দ্বারা চালিত, মডুলাস, এবং কয়েল একসাথে গণনা |
| কুণ্ডলী পরে চাপ উপশম | ঠান্ডা-ক্ষত কার্বন এবং স্টেইনলেস তারের জন্য প্রায় 200 থেকে 300 ডিগ্রি সেলসিয়াস | তারের নকশা লোডের নিচে নরম না করে গঠনের চাপ থেকে মুক্তি দেয় |
এই সারিগুলির মধ্যে দুটি বাকিগুলির তুলনায় আরও দৃঢ়ভাবে যোগাযোগ করে। সূচক এবং বাঁক ব্যাসার্ধ একসাথে নির্ধারণ করে যে পায়ের কোণটি একটি মসৃণ রূপান্তর নাকি একটি স্ট্রেস রাইজার, এবং কোনও তাপ চিকিত্সা একটি জ্যামিতিকে উদ্ধার করতে পারে না যা ইতিমধ্যেই অতিরিক্ত চাপে রয়েছে। যখন একজন গ্রাহক একটি কঠোর মুক্ত কোণ সহনশীলতার জন্য জিজ্ঞাসা করেন, তখন ব্যবহারিক উত্তরটি সাধারণত মেশিনে আরও ভাল কোণ নিয়ন্ত্রণ এবং একটি স্থিতিশীল টেম্পারিং চক্র, দীর্ঘ পরিদর্শন বেঞ্চ নয়।
উপাদান পছন্দ প্রসার্য শক্তি সিলিং, ক্লান্তি আচরণ এবং সমাপ্ত অংশের প্রয়োজন কতটা জারা সুরক্ষা সেট করে। নীচের গ্রেডগুলি ঠান্ডা-ওয়াইন্ডিং সরঞ্জামগুলিতে উত্পাদিত টর্শন স্প্রিংগুলির অপ্রতিরোধ্য সংখ্যাগরিষ্ঠকে কভার করে।
| তারের গ্রেড | সাধারণ ব্যাস পরিসীমা | সেরা ফিট |
|---|---|---|
| মিউজিক ওয়্যার, ASTM A228 | 0.1 মিমি থেকে 3 মিমি | ছোট স্প্রিংসে সর্বোচ্চ প্রসার্য শক্তি এবং সর্বোত্তম ক্লান্তি প্রতিরোধের ক্ষমতা; আর্দ্রতা উপস্থিত থাকলে প্রলেপ বা আবরণ প্রয়োজন |
| তেল-টেম্পারড MB, ASTM A229 | 0.5 মিমি থেকে 10 মিমি | বড় তারের মাপ যেখানে সঙ্গীত তারের স্টক নেই; ভাল সাধারণ-উদ্দেশ্য পছন্দ |
| কঠিন আঁকা, ASTM A227 | 0.5 মিমি থেকে 12 মিমি | হালকা-শুল্ক, কম-চক্রের অংশ যেখানে খরচের প্রাধান্য এবং চাপ কম থাকে |
| ক্রোম-সিলিকন, ASTM A401 | 1 মিমি থেকে 16 মিমি | উচ্চ-চাপ, উচ্চ-চক্র স্বয়ংচালিত এবং শিল্প অংশ; গঠনের পর টেম্পারিংয়ে ভালো সাড়া দেয় |
| স্টেইনলেস 302 এবং 304, ASTM A313 | 0.1 মিমি থেকে 12 মিমি | জারা এক্সপোজার, খাদ্য এবং চিকিৎসা যোগাযোগ, হালকা তাপমাত্রা পরিষেবা |
| 17-7PH স্টেইনলেস | 0.3 মিমি থেকে 6 মিমি | জারা প্রতিরোধের প্লাস উচ্চ শক্তি, প্রায়ই মহাকাশ এবং যন্ত্রের কাজে |
| ফসফর ব্রোঞ্জ এবং বেরিলিয়াম তামা | 0.1 মিমি থেকে 5 মিমি | বৈদ্যুতিক পরিবাহিতা এবং অ-চৌম্বকীয় প্রয়োজনীয়তা; ইস্পাতের প্রায় অর্ধেক মডুলাস |
তিনটি ব্যবহারিক নোট যা পুনরায় কাজ সংরক্ষণ করে। প্রথমত, একটি উপাদান প্রতিস্থাপন যা একই তারের ব্যাস রাখে একই টর্ক রাখবে না, কারণ ইলাস্টিক মডুলাস এবং গ্রহণযোগ্য চাপ উভয়ই পরিবর্তিত হয়। দ্বিতীয়ত, স্টেইনলেস গ্রেডগুলি সাধারণত একই ব্যাসের মিউজিক তারের তুলনায় কম গ্রহণযোগ্য নমন চাপ বহন করে, তাই একটি জারা আপগ্রেড কখনও কখনও ব্যাস বৃদ্ধি করতে বাধ্য করে। তৃতীয়, প্রতিটি তারের লটের সাথে প্রসার্য শংসাপত্রের অনুরোধ করুন; একটি কয়েল-স্তরের টর্শন স্প্রিং এর স্ট্রেস লিমিটের কাছাকাছি চলমান মেশিনে নরম লট আসার সাথে সাথে একটি টর্ক শিফট দেখাবে।
একটি CNC স্প্রিং মেশিনে, একটি সংক্ষিপ্ত ক্রমানুসারে একটি টরসিয়াল স্প্রিং উত্পাদিত হয়: একটি নিয়ন্ত্রিত দৈর্ঘ্যে ফিড রোলের মাধ্যমে তার টানা হয়, একটি ম্যান্ড্রেলের চারপাশে ক্ষত হয় যা ভিতরের ব্যাস সেট করে, যদি শরীরের ফাঁকের প্রয়োজন হয় তবে একটি পিচ টুল দ্বারা ব্যবধান করা হয় এবং তারপরে পা তৈরি করা হয়, অবস্থান করা হয় এবং কাটা হয়। এই পদক্ষেপগুলির প্রত্যেকটি সমাপ্ত কোণে একটি আঙ্গুলের ছাপ ফেলে।
স্প্রিংব্যাক প্রক্রিয়াটির সৎ অংশ। ইস্পাতের তারটি যেখানে টুলটি ঠেলে দেয় সেখানে থাকে না এবং এটি যে পরিমাণ ফিরে আসে তা নির্ভর করে তারের ব্যাস, প্রসার্য শক্তি এবং পা কতটা বাঁকানো ছিল তার উপর। বেশির ভাগ দোকান পরীক্ষামূলকভাবে পায়ে মোটামুটি 3 থেকে 8 শতাংশ বাঁকিয়ে দেয় এবং তারপরে প্রোগ্রামে সংশোধন করা টুলের অবস্থান লক করে। একটি ক্যামলেস মেশিনে, সেই সংশোধন হল প্রোগ্রামে টাইপ করা একটি সংখ্যা; একটি ক্যাম-চালিত মেশিনে, এটি একটি যান্ত্রিক সমন্বয়। পার্থক্যটি পরিবর্তনের সময় সরাসরি দেখা যায় যখন যন্ত্রাংশের একটি পরিবার একটি মেশিন ভাগ করে।
একটি তিন-অক্ষের মেশিন প্রতিটি পাশে একটি একক সোজা পা পরিচালনা করে, যা ল্যাচ, ক্লিপ এবং কব্জা স্প্রিংগুলির একটি বড় অংশ কভার করে। পাঁচ-অক্ষের মেশিনগুলি স্বাধীন পায়ের অবস্থান যোগ করে যাতে পাগুলি বিভিন্ন দৈর্ঘ্য বা উচ্চতায় বসতে পারে, যা ডাবল টর্শন স্প্রিংস এবং অফসেট পায়ের প্রয়োজন। দশ- এবং বারো-অক্ষ ক্যামলেস মেশিনগুলি একক চক্রে একাধিক বাঁক, হুক এবং এমনকি একটি দ্বিতীয় স্প্রিং বৈশিষ্ট্য তৈরি করে, যা সেকেন্ডারি অপারেশনগুলিকে সরিয়ে দেয় যা অন্যথায় একটি পৃথক নমন স্টেশন এবং অন্য ফিক্সচারের প্রয়োজন হবে।
 CNC-625D 3AXES CNC স্প্রিং ফর্মিং মেশিন অতিরিক্ত তথ্য পণ্য দেখুন →
এই শ্রেণীর যন্ত্রপাতি, যেমন CNC625D তিন-অক্ষ CNC স্প্রিং ফর্মিং মেশিন, ঠিক এই কাজের চারপাশে তৈরি করা হয়েছে: শরীর গঠন করা, উভয় পা কোণে বাঁকানো এবং একটি নিরবচ্ছিন্ন চক্রে দৈর্ঘ্যে কাটা। লাভ শুধু গতি নয়। একটি স্প্রিং দুবার হ্যান্ডেল করার অর্থ হল বেন্ড ব্যাসার্ধে একটি স্ক্র্যাচ যোগ করার দুটি সুযোগ, এবং মোড় ব্যাসার্ধে একটি স্ক্র্যাচ যেখানে ক্লান্তি ফাটল শুরু হয়।
একটি মুক্ত কোণ মানে কিছুই নয় যদি না পরিমাপ পদ্ধতি ঠিক করা হয়। স্বাভাবিক নিয়ম হল দুটি পায়ের মধ্যে অন্তর্ভুক্ত কোণ পরিমাপ করা যখন উভয়কে কয়েল থেকে একটি নির্দিষ্ট দূরত্বে একটি নির্দিষ্ট ব্যাসের পিনের উপর রাখা হয়। পিনের ব্যাস পরিবর্তন করুন এবং রিপোর্ট করা কোণটি বেশ কয়েকটি ডিগ্রী দ্বারা পরিবর্তিত হয়। যখন একটি অঙ্কন কেবলমাত্র পিন সংজ্ঞা ছাড়াই 90 ডিগ্রি বলে, তখন স্প্রিং মেকারের পরিদর্শন শীট এবং গ্রাহকের আগত পরিদর্শনের মধ্যে মতবিরোধ আশা করুন, এমনকি উভয় অংশ অভিন্ন হলেও।
কয়েলিং এবং লেগ বাঁকানো তারের মধ্যে লক করে অবশিষ্ট স্ট্রেস ছেড়ে দেয়। একা রেখে, তারা ক্লান্তিকর জীবনকে সংক্ষিপ্ত করে এবং প্রথম কয়েক হাজার চক্রে মুক্ত কোণ প্রবাহিত করে। একটি নিয়ন্ত্রিত তাপচক্র সেই চাপগুলিকে শিথিল করে এবং তাপমাত্রার উইন্ডোটি বেশিরভাগ লোকের ধারণার চেয়ে সংকীর্ণ। এটি খুব ঠান্ডা চালান এবং অবশিষ্ট চাপ থাকে; এটি খুব গরম চালান এবং তারটি প্রসার্য শক্তি হারায়, তাই সেই ব্যাচের প্রতিটি বসন্তে টর্ক কম হয়।
ওয়্যার সরবরাহকারীরা গ্রেড অনুসারে সুপারিশকৃত চাপ-মুক্তির সময়সূচী প্রকাশ করে। ঠাণ্ডা-ক্ষত কার্বন এবং স্টেইনলেস স্প্রিংস সাধারণত 200 থেকে 300 ডিগ্রি সেলসিয়াস অঞ্চলে একটি সংজ্ঞায়িত সময়ের জন্য চিকিত্সা করা হয়, যখন একটি শক্ত অবস্থায় গঠিত ক্রোম-সিলিকন অংশগুলি তাদের কাজের শক্তি বিকাশের জন্য উচ্চ তাপমাত্রায় টেম্পারড হতে পারে। সময়সূচী পুনরাবৃত্তিযোগ্যতার চেয়ে কম গুরুত্বপূর্ণ: এমনকি বায়ু সঞ্চালন এবং রেকর্ড করা চক্র সহ একটি চুলা সোমবার এবং শুক্রবার একই কোণ এবং টর্ক তৈরি করে।
 WNJ420 স্প্রিং টেম্পার ফার্নেস (স্টেইনলেস সিরিজ) স্টেইনলেস সিরিজ WNJ স্প্রিং টেম্পার ফার্নেস পণ্য দেখুন →
উদ্দেশ্য-নির্মিত টেম্পারিং সরঞ্জাম, যেমন WNJ পেইন্ট-সিরিজ স্প্রিং টেম্পার ফার্নেস, সেই পুনরাবৃত্তিযোগ্যতার প্রয়োজনীয়তাকে ঘিরে ডিজাইন করা হয়েছে - একটি সেট চেম্বারের তাপমাত্রা, একটি নিয়ন্ত্রিত বাস, এবং লোড জুড়ে ধারাবাহিক বায়ুপ্রবাহ। দীর্ঘ বা ভারী কুণ্ডলী স্প্রিংসের জন্য, একটি মোবাইল টেম্পারিং ফার্নেস যন্ত্রাংশগুলিকে প্ল্যান্ট জুড়ে সরানোর পরিবর্তে যেখানে পরিচালনা করা হয় সেখানে চিকিত্সা করার অনুমতি দেয়, যা বিকৃতির ঝুঁকি এবং চক্রের সময় উভয়ই হ্রাস করে।
একটি টর্শন স্প্রিং খারাপভাবে পরিদর্শন করা সহজ। এক বিন্দুতে টর্ক পরিমাপ শুধুমাত্র একটি দ্বিতীয় বিন্দুর সাথে একত্রে আপনাকে হার বলে; একটি পিন সংজ্ঞা ছাড়া বিনামূল্যে কোণ পরিমাপ প্রায় কিছুই বলে না; এবং ক্যালিপার দিয়ে পায়ের ব্যাসার্ধ পরিদর্শন করা আপনাকে কিছুই বলে না যদি না ক্যালিপার পথটি বক্ররেখা অনুসরণ করে। নীচের পরিকল্পনাটি একটি সংক্ষিপ্ত তালিকা যা বাস্তব সমস্যাগুলিকে ধরে।
ক্লান্তির নমুনাটিকে অ্যাপ্লিকেশনটির মতোই সাইকেল করুন, যার মধ্যে স্প্রিংটি ঘুরার দিকে লোড হয়েছে কিনা এবং এটি চক্রের মধ্যে তার মুক্ত কোণে ফিরে যায় কিনা। একটি স্প্রিং যা একটি প্রিলোড এ ধরে রাখা হয় এবং একটি ছোট কোণে দোদুল্যমান থাকে সেটি প্রতিটি স্ট্রোকে সম্পূর্ণরূপে মুক্তিপ্রাপ্ত একটি থেকে খুব ভিন্নভাবে আচরণ করে এবং দ্বিতীয় ক্ষেত্রে যেখানে বেশিরভাগ ফাটল দেখা যায়।
একটি পিভটের চারপাশে একটি প্রক্রিয়ার জন্য একটি প্রত্যাবর্তন শক্তি প্রয়োজন যেখানে টর্সনাল স্প্রিংস দেখা যায়। স্বয়ংচালিত অভ্যন্তরীণ অংশে তারা হ্যান্ডেল, ল্যাচ, কাপহোল্ডার এবং সিট মেকানিজম ধরে রাখে; মধ্যে স্বয়ংচালিত এবং গতিশীলতা বসন্ত অ্যাপ্লিকেশন অংশগুলির একই পরিবার প্যাডেল রিটার্ন, বেল্ট টেনশনকারী সহায়তা এবং ছোট সাসপেনশন উপাদানগুলি পরিচালনা করে যেখানে চক্রের সংখ্যা কয়েক মিলিয়নে চলে। বৈদ্যুতিক প্রকৌশল এগুলিকে অস্ত্র এবং রিলে যোগাযোগের জন্য ব্যবহার করে, যেখানে পরিবাহিতা এবং অ-চৌম্বকীয় আচরণ কখনও কখনও নকশাকে ব্রোঞ্জ অ্যালোয়ের দিকে ঠেলে দেয়।
মেডিকেল ডিভাইসগুলি অস্ত্রোপচারের স্ট্যাপলার, ক্ল্যাম্প এবং যন্ত্রের হ্যান্ডলগুলিতে ছোট টর্শন স্প্রিং ব্যবহার করে, যেখানে সর্বাধিক শক্তির পরিবর্তে অগ্রাধিকার হল সামঞ্জস্যপূর্ণ শক্তি - একজন সার্জন হ্যান্ডেলের মধ্য দিয়ে 10 শতাংশ টর্ক স্থানান্তর অনুভব করেন। মহাকাশ এবং সামরিক হার্ডওয়্যারগুলি অন্য দিকে ঠেলে দেয়, ক্রোম-সিলিকন বা 17-7PH-এ শক্ত ট্রেসেবিলিটি সহ উচ্চ স্ট্রেস ক্ষমতার দাবি করে। কৃষি ও নির্মাণ যন্ত্রপাতি ধুলো, ভেজা পরিবেশে বড় তারের ব্যাস ব্যবহার করে যেখানে বসন্ত প্রায়শই সমাবেশের সবচেয়ে কম ব্যয়বহুল অংশ এবং সবচেয়ে কম সুরক্ষিত। টেলিযোগাযোগ যন্ত্রপাতি সংযোগকারী এবং ফাইবার-অপ্টিক হার্ডওয়্যারে ক্ষুদ্র টর্শন স্প্রিং ব্যবহার করে, যেখানে কয়েক ডিগ্রি কোণ ত্রুটি যোগাযোগের চাপ পরিবর্তন করতে পারে।
এই সব জুড়ে সাধারণ থ্রেড হল যে বসন্ত খুব কমই সবচেয়ে বড় খরচের আইটেম, তবে এটি প্রায়শই সেই অংশ যা নির্ধারণ করে যে ওয়ারেন্টি দাবি ঘটবে কিনা। এটি প্রথম টুলিং সেটআপ যা কিছু তৈরি করে তা গ্রহণ করার পরিবর্তে অঙ্কন পর্যায়ে সঠিকভাবে জ্যামিতি এবং তাপ চিকিত্সা নির্দিষ্ট করার যুক্তি।
ক্ষেত্রের ব্যর্থতা একটি স্বাক্ষর ছেড়ে. সেই স্বাক্ষরটি সঠিকভাবে পড়া সাধারণত একটি সম্পূর্ণ নকশা গণনা পুনরায় চালানোর চেয়ে বেশি সময় সাশ্রয় করে।
বাঁক ব্যাসার্ধ তারের ব্যাসের জন্য খুব আঁটসাঁট, সমাবেশের সময় পা দ্বিতীয়বার বাঁকানো হচ্ছে, বা কোণে একটি টুলের চিহ্ন রয়েছে। ব্যাসার্ধটিকে এক তারের ব্যাসের দিকে প্রসারিত করুন, মেশিন চক্রের আগে ফর্মিং অপারেশনটি সরান এবং বাঁক তৈরি করে এমন টুলটি পরিদর্শন করুন।
অপর্যাপ্ত স্ট্রেস রিলিফ, বা ভিজানোর সময় যা থ্রুপুট বাড়ানোর জন্য কাটা হয়েছিল। তারের গ্রেডের জন্য প্রকাশিত সময়সূচী পুনরুদ্ধার করুন এবং চুল্লি লোডের মাঝখানে থেকে নেওয়া অংশগুলিতে টর্ক যাচাই করুন।
স্প্রিং ঘুরার দিকের বিপরীতে লোড করা হয়, তাই বিচ্যুতি এটিকে শক্ত করার পরিবর্তে শরীরকে প্রসারিত করে। বায়ুর দিক বিপরীত করুন বা লোডিং দিক বিপরীত করুন, যেটি সমাবেশে সস্তা।
ফিট করার জন্য পায়ে মুক্ত কোণ অতিক্রম করতে বাধ্য করা হচ্ছে, যার অর্থ সমাবেশটি তার রেটযুক্ত বিচ্যুতি অতিক্রম করে বসন্তকে নিয়ে যায়। হয় মুক্ত কোণটি খুলুন যাতে ইনস্টল অবস্থানটি কাজের সীমার মধ্যে বসে থাকে, বা পায়ের দৈর্ঘ্য সহনশীলতা কমিয়ে দিন যাতে পা এর স্লটে প্রবেশ করতে না হয়।
প্লেটিং কভারেজ সবচেয়ে পাতলা হয় ঠিক যেখানে বাঁকটি পৃষ্ঠকে প্রসারিত করে। একটি আবরণ বেধ নির্দিষ্ট করুন প্রক্রিয়াটি আসলে একটি বাঁকা পৃষ্ঠে অর্জন করতে পারে, অথবা একটি স্টেইনলেস গ্রেডে স্যুইচ করতে পারে এবং মডুলাস এবং গ্রহণযোগ্য চাপ পরিবর্তনকে গ্রহণ করতে পারে।
মেশিন পছন্দ অংশ পরিবার অনুসরণ করে, সর্বোচ্চ ভলিউম নয়। একটি দোকান যা উচ্চ ভলিউমে সাধারণ টর্শন স্প্রিংসের একটি সংকীর্ণ পরিসর চালায় দ্রুত পরিবর্তনের টুলিং সহ একটি কমপ্যাক্ট কয়লার থেকে সেরা পেব্যাক পায়। একটি দোকান যা মিশ্র অর্ডার উদ্ধৃত করে - এক মাসে চল্লিশটি বিভিন্ন টর্শন স্প্রিংস, প্রতিটি অর্ডার 500 থেকে 20,000 পিসের মধ্যে - এর জন্য কাঁচা চক্রের গতির চেয়ে বেশি নমনীয়তা এবং দ্রুত প্রোগ্রামিং প্রয়োজন।
| মেশিনের ধরন | আকৃতি ক্ষমতা | সেরা উপযুক্ত |
|---|---|---|
| তিন-অক্ষ CNC কয়লার | গোলাকার শরীর, সোজা পা, প্রতিটি পাশে একক বাঁক | স্থিতিশীল জ্যামিতি সহ উচ্চ-ভলিউম ল্যাচ, ক্লিপ এবং কব্জা স্প্রিংস |
| পাঁচ-অক্ষ গঠনের মেশিন | স্বাধীন লেগ অ্যাঙ্গেল, অফসেট পা, ডবল টর্শন বডি | মিশ্র পরিবার যেখানে পায়ের জ্যামিতি অর্ডারের মধ্যে পরিবর্তিত হয় |
| দশ থেকে বারো অক্ষের ক্যামবিহীন মেশিন | একাধিক বাঁক, হুক, জটিল ত্রিমাত্রিক পা | দ্রুত প্রোগ্রাম পরিবর্তন প্রয়োজন ছোট এবং মাঝারি ব্যাচ |
| CNC তারের নমন মেশিন | খোলা বা লম্বা পায়ে দুই এবং ত্রিমাত্রিক তারের ফর্ম | লং-লেগ টর্শন অংশ এবং তারের ফর্ম যা সত্য কয়েল নয় |
ক্যামলেস আর্কিটেকচার একটি নির্দিষ্ট উল্লেখের দাবি রাখে কারণ এটি কীভাবে ছোট ব্যাচের অর্থনীতি পরিবর্তন করে। একটি ক্যাম মেশিনের সাথে, একটি নতুন লেগ কোণ সাধারণত নতুন টুলিং এবং একটি যান্ত্রিক সেটআপ বোঝায়; একটি ক্যামলেস মেশিনের সাথে, এর অর্থ সাধারণত একটি প্রোগ্রাম লোড করা। শত শত টর্শন স্প্রিং ভেরিয়েন্ট চলমান একটি উদ্ভিদের জন্য, এই পার্থক্যটি নির্ধারণ করে যে 2,000-পিস অর্ডার লাভজনক কিনা।
 CNC-1225 12AXES CNC স্প্রিং ক্যামলেস মেশিন CNC-1225 12AXES CNC স্প্রিং ক্যামলেস মেশিন পণ্য দেখুন →
একটি বারো-অক্ষের ক্যামলেস প্ল্যাটফর্ম যেমন CNC1225/1235/1250 CNC স্প্রিং ক্যামলেস মেশিনটি সেই মিশ্র-ব্যাচের বাস্তবতার দিকেই লক্ষ্য করা হয়েছে: সার্ভো অক্ষগুলিকে ফিডিং, কয়েলিং, লেগ তৈরি এবং কাটার জন্য বরাদ্দ করা হয়েছে এবং একটি টর্শন থেকে স্যুইচ করা হল একটি টর্শন স্প্রিং এবং পরবর্তী প্রোগ্রামের পূর্ণ অবস্থানের চেয়ে একটি পূর্ণ বিষয়। ব্যবহারিক অর্থ হল যে একটি দোকান সেট আপ করতে বিকেল না হারিয়ে 1,000-পিস অর্ডার গ্রহণ করতে পারে।
একটি টরশন বার হল একটি সোজা দৈর্ঘ্যের ধাতু যার নিজস্ব অক্ষের সাথে পেঁচানো হয় এবং এটি শিয়ার স্ট্রেসের মাধ্যমে শক্তি সঞ্চয় করে। একটি টরসিয়াল স্প্রিং হল দুটি পা বিশিষ্ট একটি কয়েল, এবং এর শরীরের কয়েলগুলি প্রধানত বাঁকানোর সময় কাজ করে যখন পাগুলি মুহূর্তটি প্রেরণ করে। বিভ্রান্তিটি সাধারণ কারণ শব্দগুলি একই রকম শোনাচ্ছে, কিন্তু ডিজাইনের গণনা, টুলিং এবং ব্যর্থতার মোড সম্পূর্ণ ভিন্ন।
ঘূর্ণন সঁচারক বল মোটামুটি রৈখিক এবং বিচ্যুতি কোণ পর্যন্ত যেখানে তারের ফলন শুরু হয়। হার তারের ইলাস্টিক মডুলাস, তারের ব্যাসের চতুর্থ শক্তি, সক্রিয় বডি কয়েলের সংখ্যা এবং গড় কয়েল ব্যাসের উপর নির্ভর করে। সেই চতুর্থ-পাওয়ার টার্মের কারণে, একটি সঠিক তারের ব্যাস পরিমাপ একটি আরো সুনির্দিষ্ট কোণ পরিমাপের চেয়ে বেশি মূল্যবান যখন আপনি একটি টর্ক বিচ্যুতি তাড়া করছেন।
শুধুমাত্র একটি দিক সুপারিশ করা হয়. ঘুরার দিকে লোড করা কয়েলগুলিকে আঁটসাঁট করে এবং ভিতরের ব্যাসকে সঙ্কুচিত করে, স্প্রিংটিকে তার শ্যাফ্টে বসে রাখে। ঘুরার দিকের বিপরীতে লোড করা কয়েলগুলিকে খোলে, ভিতরের ব্যাসকে বড় করে এবং বসন্তকে তার আবাসনে স্লিপ, জ্যাম বা বাঁধতে আমন্ত্রণ জানায়। অঙ্কন এবং প্যাকেজিং উপর লোডিং দিক চিহ্নিত করুন.
বাঁক হল যেখানে সর্বোচ্চ নমন চাপ সবচেয়ে ছোট ব্যাসার্ধের সাথে মিলিত হয়। সাধারণ কারণগুলি হল তারের ব্যাসের অর্ধেকের চেয়ে ছোট একটি বাঁক ব্যাসার্ধ, একটি ক্র্যাক স্টার্টার হিসাবে কাজ করে এমন একটি টুল চিহ্ন, একটি অ্যাসেম্বলি স্টেপ যা তার ডিজাইন করা কোণের বাইরে পাকে ফ্লেক্স করে এবং একটি স্ট্রেস রিলিফ চক্র যা আউটপুট বাড়ানোর জন্য ছোট করা হয়েছিল। এই চারটি আইটেম ক্রমানুসারে চেক করা বেশিরভাগ বাঁক ব্যর্থতার সমাধান করে।
সংজ্ঞায়িত পিনের উপর পরিমাপ করা ঠান্ডা-ক্ষত বসন্তের জন্য, প্লাস বা মাইনাস 5 ডিগ্রী একটি আরামদায়ক উত্পাদন লক্ষ্য এবং প্লাস বা মাইনাস 3 ডিগ্রী ইন-প্রসেস চেক এবং একটি স্থিতিশীল টেম্পারিং চক্রের মাধ্যমে অর্জনযোগ্য। 3 ডিগ্রির চেয়ে বেশি টাইট ডিমান্ড করলে সাধারণত অ্যাসেম্বলি ফলন বাড়ানোর চেয়ে দ্রুত খরচ বাড়ে, কারণ অ্যাসেম্বলিতে প্রায়ই বসন্তের চেয়ে বেশি কৌণিক তারতম্য থাকে।
ছোট স্প্রিংস প্রায়ই সমর্থন ছাড়া চলতে পারে যদি শরীর ছোট হয় এবং বিচ্যুতি বিনয়ী হয়। লম্বা বডি এবং বৃহত্তর তারের ব্যাস লোডের অধীনে পাশে বাকল বা বিকৃত করার প্রবণতা থাকে, তাই কয়েলের ভিতরে একটি খাদ বা একটি হাতা স্বাভাবিক অভ্যাস। কয়েলটি শক্ত হওয়ার সাথে সাথে বাঁধা এড়াতে তারের ব্যাসের ভিতরের কয়েল এবং তারের ব্যাসের কয়েক শতাংশের শ্যাফ্টের মধ্যে একটি ছাড়পত্রের অনুমতি দিন।
ভোক্তা প্রক্রিয়াগুলি সাধারণত 50,000 এবং 300,000 চক্রের মধ্যে নির্দিষ্ট করা হয়, স্বয়ংচালিত অভ্যন্তরীণ উপাদানগুলি প্রায়শই 500,000 থেকে 2 মিলিয়নকে লক্ষ্য করে এবং সুরক্ষা-সম্পর্কিত অংশগুলি এখনও উচ্চতর করে৷ যে সংখ্যাটি গুরুত্বপূর্ণ তা লক্ষ্য নিজেই নয় বরং আপনি যে স্ট্রেস লেভেলে এটি দাবি করেন তা গুরুত্বপূর্ণ। এটির উপাদানের জন্য অনুমোদিত নমন চাপের কাছাকাছি চলমান একটি স্প্রিং একটি মিলিয়ন চক্রে পৌঁছাবে না তা নির্বিশেষে এটি যত ভালোভাবে তৈরি করা হোক না কেন।
হ্যাঁ, সঠিক টুলিং এবং অক্ষ কনফিগারেশন সহ। কম্প্রেশন স্প্রিংস পিচ নিয়ন্ত্রণ এবং বন্ধ প্রান্ত প্রয়োজন; টর্শন স্প্রিংস লেগ গঠন এবং কোণ নিয়ন্ত্রণ প্রয়োজন. আরও সার্ভো অক্ষ এবং খোলা প্রোগ্রামিং সহ মেশিনগুলি সহজেই পরিবর্তন পরিচালনা করে, যখন খুব সাধারণ কয়লারগুলি সাধারণত একটি পরিবারের জন্য উত্সর্গীকৃত হয়। যদি আপনার অর্ডার বুক স্প্রিং ধরনের মিশ্রিত হয়, সর্বাধিক কয়েলিং গতির উপর প্রোগ্রামিং নমনীয়তা এবং টুল স্টেশন অ্যাক্সেসকে অগ্রাধিকার দিন।
বেশিরভাগ টর্শন স্প্রিং বিরোধগুলি একটি উত্পাদন ত্রুটির পরিবর্তে একটি অসম্পূর্ণ অঙ্কনের দিকে ফিরে আসে। তারের স্ট্যান্ডার্ড রেফারেন্স সহ তারের গ্রেড অন্তর্ভুক্ত করুন, সহনশীলতার সাথে তারের ব্যাস, শরীরের ভিতরের ব্যাস এবং কয়েল গণনা, এটি পরিমাপের জন্য ব্যবহৃত পিনের ব্যাস এবং পিনের দূরত্ব সহ মুক্ত কোণ, প্রতিটি পায়ে পায়ের দৈর্ঘ্য এবং অভ্যন্তরীণ বাঁকের ব্যাসার্ধ, টর্কের মান এর বিচ্যুতি কোণ এবং ঘূর্ণনের দিক, টার্গেট সাইকেল এবং রিলিফ লাইফ এবং ফিনিশিং লাইফ সহ প্রয়োজনীয় চাপ। এটা সংজ্ঞায়িত করে।
এই আইটেমগুলিকে সংজ্ঞায়িত করে, একজন স্প্রিং মেকার সঠিক তারটি নির্বাচন করতে পারে, প্রথম প্রচেষ্টায় সঠিকভাবে মেশিনের অক্ষগুলি সেট করতে পারে, সঠিক তাপচক্র প্রয়োগ করতে পারে এবং ডিজাইনারের মনে থাকা একই জ্যামিতির বিরুদ্ধে পরিদর্শন করতে পারে। তাদের ছাড়া, প্রথম নিবন্ধটি একটি পরীক্ষায় পরিণত হয় এবং দ্বিতীয় নিবন্ধটি একটি ওয়ারেন্টি আলোচনায় পরিণত হয়৷ টর্শন স্প্রিংস হল তীক্ষ্ণভাবে ইন্টারঅ্যাক্টিং ভেরিয়েবল সহ সাধারণ অংশ, এবং অঙ্কন পর্যায়ে বিশদ বিবরণ নির্দিষ্ট করতে ব্যয় করা কয়েক মিনিট পুরো প্রকল্পে পাওয়া সবচেয়ে সস্তা বীমা।
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন
TK-13200, TK-7230 TK-13200, TK-7230 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন
12120 টাকা TK-12120 12AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন
TK-6160 TK-6160 CNC স্প্রিং রোলিং মেশিন ...
বিস্তারিত দেখুন
টাকা-6120 TK-6120 CNC স্প্রিং রোলিং মেশিন ...
বিস্তারিত দেখুন
TK-5200 TK-5200 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন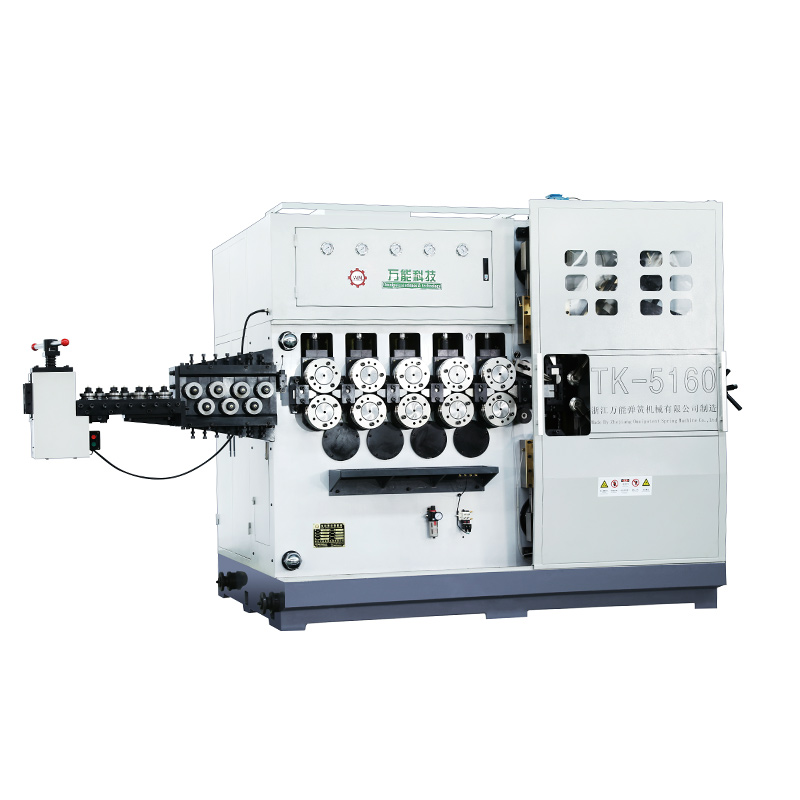
TK-5160 TK-5160 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুন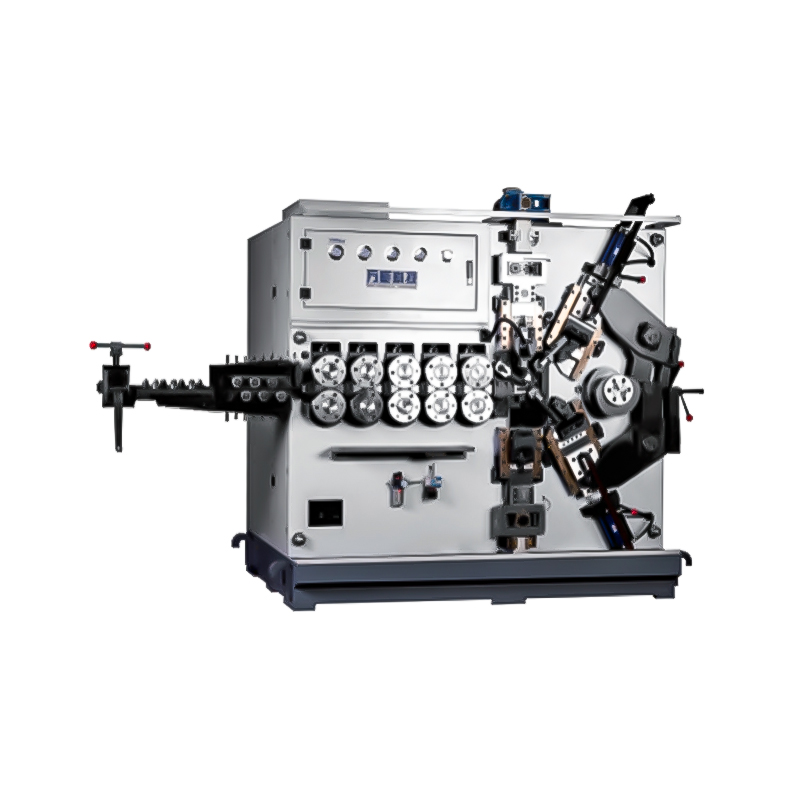
TK-5120 TK-5120 5AXES CNC স্প্রিং কয়েলিং মেশিন ...
বিস্তারিত দেখুনমোবাইল কিউআর কোড